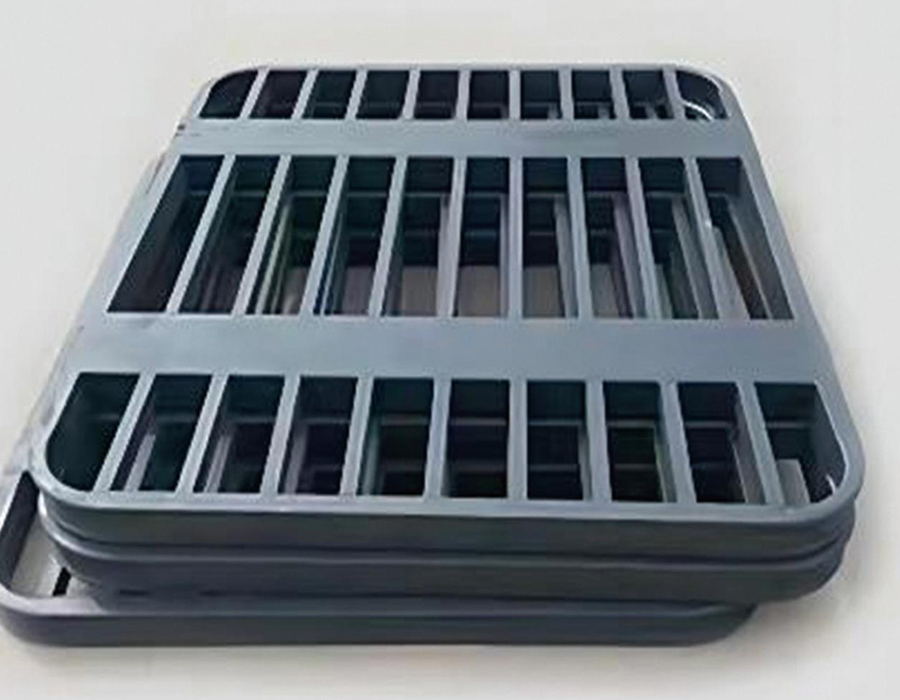
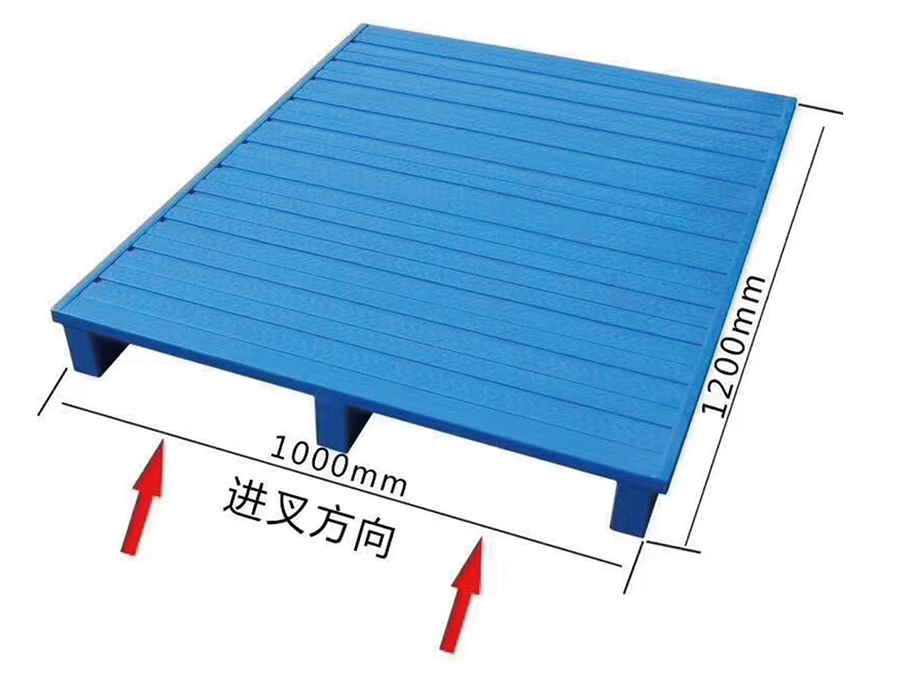
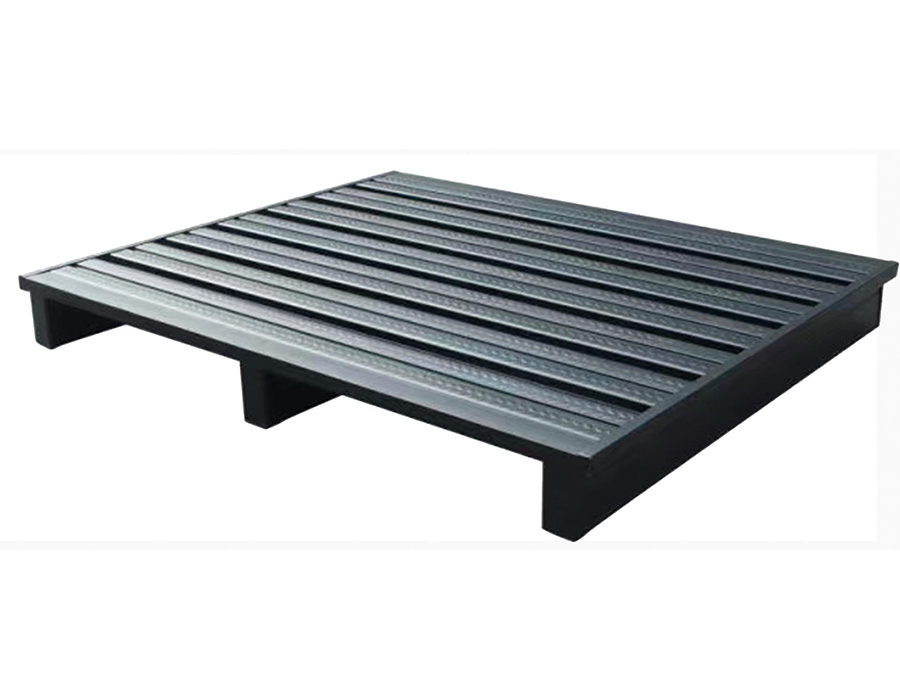
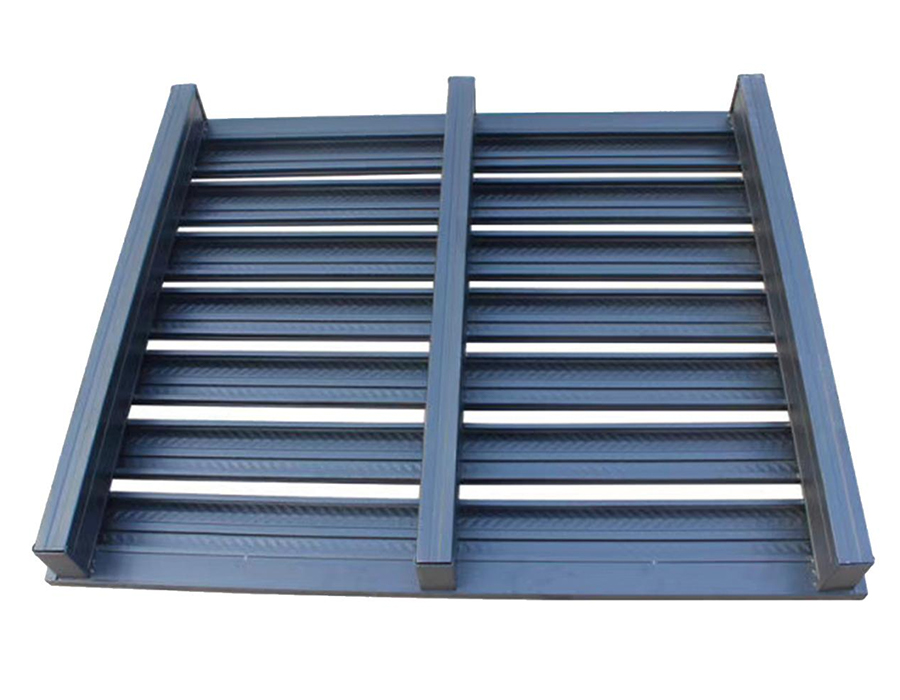
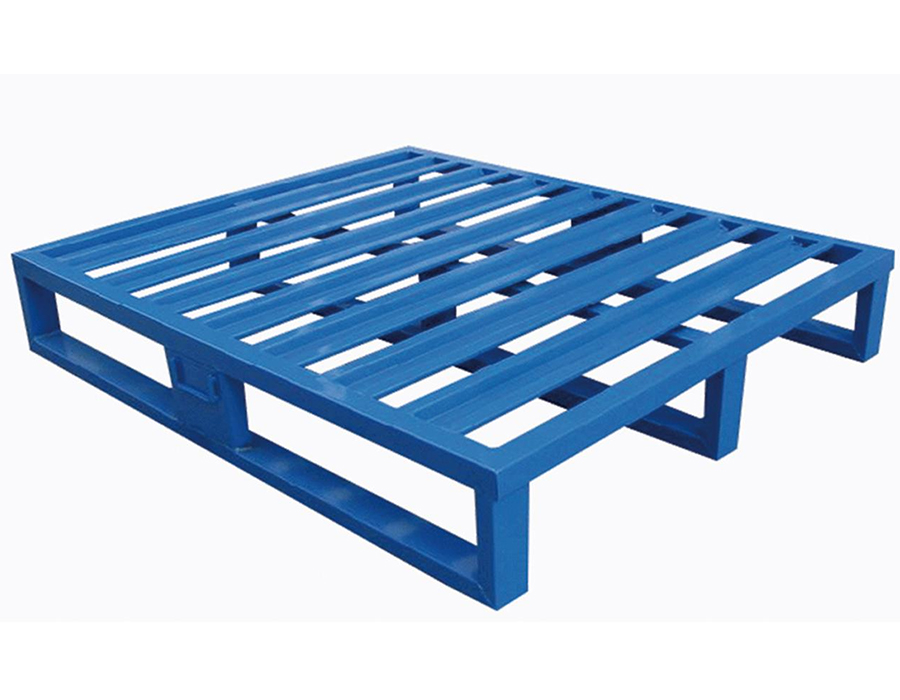
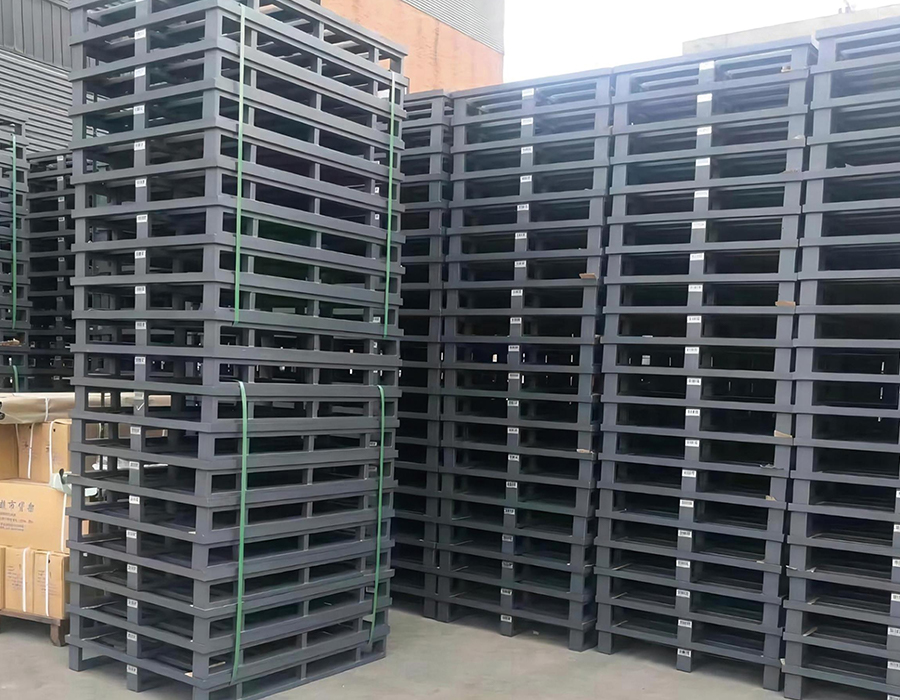
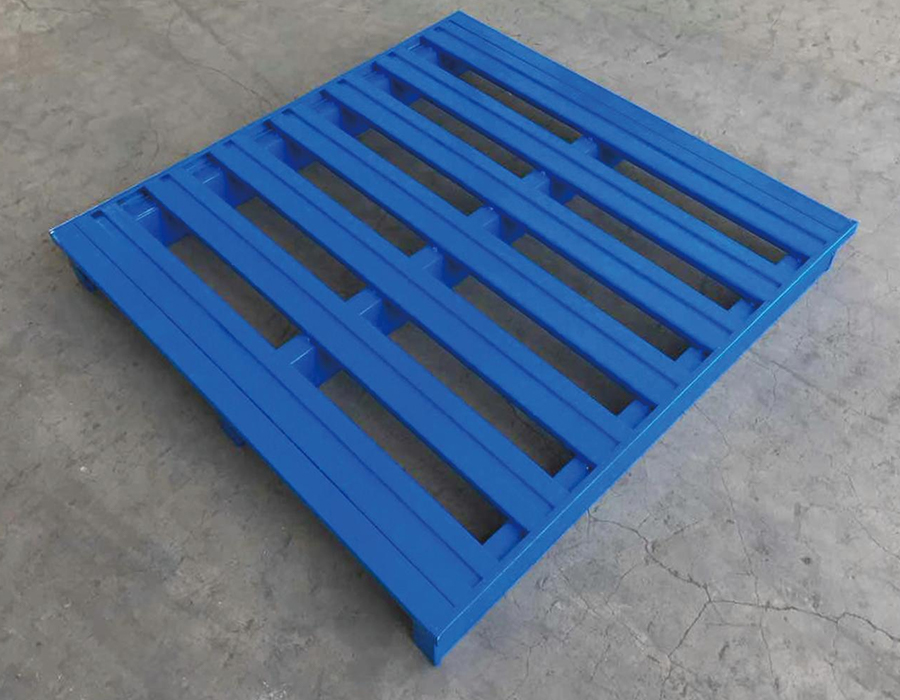
Metallpallar tillverkas av konstruktionsstål eller galvaniserad stålplåt, som ger en statisk lastkapacitet på 5 ton per enhet, en livslängd som är tre gånger så lång för plastpallar och tio gånger så lång som för timmeralternativ, och en betydligt lägre total ägandekostnad under de intensiva, högfrekventa mekaniska hanteringsförhållandena för industrilager.
Standardytan på 1 000 x 1 200 x 125 mm är helt kompatibel med vanliga inredningssystem och gaffeltruckspecifikationer. Den halkfria däckytan förhindrar lastförskjutning under hantering, och gaffeltruckens ingångsdesign stöder fyrvägs- eller tvåvägsingång för att rymma ett brett utbud av hanteringsutrustningskonfigurationer.
Överlägsen stålstyvhet och en högkvalitativ ytfinish ger bärande prestanda och halkskydd som överträffar jämförbara konkurrerande produkter av likvärdig materialkvalitet, med mångsidig kompatibilitet över golvstapling, inredningslagring och transportrotationsapplikationer för en lång och pålitlig livslängd.
Används i stor utsträckning inom tung tillverkning, kemikalier, stålproduktion, fordonsmontering och storskaliga logistikanläggningar — det föredragna valet för automatiserade höglager och mekaniserade verksamheter där pallens hållbarhet och laststabilitet under upprepad högfrekvent hantering är icke förhandlingsbara krav.
Föreställ dig ett lager i slutet av ett skift: lastpallar med färdiga varor som väntar i motta...
Läs merNär en gaffeltruck tappar en hel pall på en ställningsbalk får strukturen mer än statisk vikt....
Läs merAnhui Huijian Intelligent Equipment Co., Ltd. välkomnade nyligen en delegation av representanter ...
Läs merVarför formställ är ett centralt arbetsflödesverktyg I alla produktionsmiljöer som är be...
Läs merVad är lätta bultlösa hyllor? Light-Duty bultlösa hyllor är en typ av förvaringsställ ut...
Läs merStapelbara stålpallar tillverkas med hjälp av en av tre primära konstruktionsmetoder - stämplat däck med svetsade rörben, helsvetsad konstruktionsram med nät- eller gallerdäck och rullformad profilmontering med bultade eller svetsade anslutningar. Varje metod ger olika inre lastvägar, vilket har direkta konsekvenser för hur punktlaster från gods, gaffeltruckar och staplingskrafter överförs genom pallstrukturen.
Stämplade däckspallar koncentrerar spänningen vid korsningen mellan den plana däcksytan och benpelarna. Under höga punktbelastningar - såsom en maskinbas eller motorblock som vilar på ett litet fotavtryck - kan stämplade däck utveckla spänningsbrott runt bensvetszonen om däckets stålmått är otillräckligt för applikationen. Minst 3,0 mm däcksmått med kontinuerlig perimetersvetsning till benramen är den praktiska tröskeln för medel- till tung industriell användning. Helsvetsade konstruktionsrampallar fördelar lasten jämnare genom själva ramdelarna, vilket gör dem mer toleranta mot excentrisk belastning. Nät- eller gallerdäcket i dessa konstruktioner är i första hand en produktstödyta snarare än ett strukturellt element, vilket innebär att välja rätt maskstorlek är viktigt för små eller oregelbundet formade varor som kan deformeras in i eller falla genom stora öppningar.
Rullformade profilenheter erbjuder det bästa förhållandet mellan styrka och vikt när profilens geometri är väl konstruerad - en löpare med hattsektion eller lådprofil uppnår hög böjstyvhet med mindre stål än en motsvarande platt platta. På Huijian fokuserar vårt FoU-center specifikt på profiloptimering för lagerutrustning, och samma tekniska logik som tillämpas på vår hyllbalksdesign informerar om hur vi närmar oss strukturell effektivitet i stålpallkonstruktion.
Staplingsmekanismen är den egenskap som mest skiljer stålpallfamiljer från varandra, och valet mellan fasta, avtagbara och hopfällbara stolpsystem har betydande driftskonsekvenser som sträcker sig långt bortom lagringshöjden.
Fasta hörnstolpar är permanent svetsade på pallramen och ger högsta staplingsstyvhet. De är det lämpliga valet när staplingshöjden är konsekvent, gods alltid staplas till samma lastmönster och pallarna hanteras uteslutande med gaffeltruck – eftersom fasta stolpar inte kan tas bort för kapsling när de är tomma, genererar de en betydande returlogistikkostnad. En bunt med fyra lastade pallar med fasta stolpar upptar samma golvyta som en enda pall; en stapel med fyra tomma pallar med fasta stolpar upptar också samma golvyta, men kräver betydligt mer vertikalt utrymme än ett motsvarande hopfällbart eller avtagbart stolpsystem som returneras platt. I en storvolymoperation som cyklar tillbaka hundratals tomma pallar genom en försörjningskedja, översätts denna skillnad i tomstaplingsdensitet direkt till lastbilens utnyttjandegrad och transportkostnader.
Avtagbara stolpar sätts in i hörnhylsor på palldäcket och säkras med stiftlås, friktionsklämmor eller bultkragar. När de är demonterade kan palldäcket och stolparna staplas plant, vilket minskar tomhöjden på en stapel med fyra enheter från cirka 1600–1800 mm till under 400 mm – en 75–80 % minskning av vertikalt lagringsutrymme för tomrum. Avvägningen är ledstyvhet: post-till-socket-anslutningen introducerar en grad av rörelse som minskar den totala staplingsstabiliteten, särskilt under sidokrafter under transport. Att specificera stolphylsor med ett minsta ingreppsdjup på 60 mm och en positiv låsmekanism snarare än enbart friktionshållning minskar denna risk avsevärt.
Hopfällbara stålpallssystem använder gångjärnsförsedda sidoramar som fälls platt på basen när de är tomma. De erbjuder den bästa tomma returdensiteten men har mer komplexa gångjärnsmekanismer som är känsliga för skador i tuffa hanteringsmiljöer. Slitage på gångjärnsstift är det primära långsiktiga underhållsproblemet; specificering av gångjärnsstift av härdat stål och design för enkelt byte av fält förlänger livslängden avsevärt. För operationer som kräver både lastad staplingsstyvhet och effektiv tomretur, representerar hopfällbara system med förstärkta gångjärnsenheter den bästa tekniska kompromissen.
Rätt ytbehandling för a metallpallar beror till stor del på driftsmiljön - inte bara lagerlokalen, utan hela cykeln som pallen färdas genom, inklusive ställplatser utomhus, containerfrakt, kylförvaring och all exponering för kemikalier eller nedspolning. En behandling som fungerar adekvat i ett torrt distributionscenter kan misslyckas inom några månader i en livsmedelsförädlings- eller kustlogistikmiljö.
| Behandling | Typisk tjocklek | Saltspraymotstånd | Lämpliga miljöer | Viktiga begränsningar |
| Elektrostatisk pulverlack | 60–100 µm | 500–800 timmar | Torr/lätt luftfuktighet inomhus | Spån på stötkanter; dålig repåterställning |
| Varmförzinkning | 45–85 µm zink | 1500–2000 timmar | Utomhus, kylförvaring, tvätt | Dimensionell toleransvariation; tyngre |
| Elektrogalvaniserande tätning | 8–15 µm zinkförseglare | 300–500 timmar | Inomhus måttlig luftfuktighet | Tunnare zinkskikt; begränsad lämplighet utomhus |
| Epoxiprimer Topcoat | 120–180 µm totalt | 800–1200 timmar | Kemisk exponering, närliggande livsmedel | Högre applikationskostnad; kräver sprängprep |
| Bare Steel (oljat) | — | <100 timmar | Endast kortvarig användning inomhus | Rostar snabbt; olämplig för de flesta logistikanvändningar |
En ofta förbisedd faktor är kant- och svetssömsbehandling. Skärkanter och svetszoner är de första platserna där korrosion initieras eftersom beläggningens vidhäftning är svagast vid skarpa vinklar och värmepåverkade zoner. Att specificera en minsta beläggningstjocklek vid kanterna – vanligtvis kräver att minst 60 % av den plana ytans tjocklek finns kvar efter applicering – och att säkerställa att svetsstänk är slipat jämnt före behandling är kvalitetsindikatorer som skiljer hållbara pallar från de som visar rostfläckar under det första driftsåret.
Dimensioner för pallpinnsfickor i stål är inte standardiserade inom branschen, och oöverensstämmelse mellan pallfickornas geometri och gaffeltruckens pinndimensioner är en betydande källa till driftsskador och hanteringsineffektivitet. De primära måtten som ska specificeras är ficköppningens bredd och höjd, pinnkanalens längd (djupet in i pallen) och spelrummet mellan pinnens topp och däckets undersida.
Standard motviktstruckar använder vanligtvis pinnar 100–125 mm breda och 35–45 mm tjocka. En pinnficka med en inre bredd på 130 mm och en invändig höjd på 50 mm ger tillräckligt utrymme för in- och urstigning utan överdrivet spel i sidled som skulle tillåta pallen att förskjutas under lyft. Emellertid har skjutstativtruckar - som vanligtvis används i smalgångsställen - ofta bredare pinnavstånd och olika pinnprofiler. När stålpallar är avsedda att användas över en blandad flotta av hanteringsutrustning, förhindrar utformning av fickor till truckens pinngeometri med bredare räckvidd snarare än motviktspinnarnas geometri det vanliga problemet med skjutstativtruckens pinnar som tekniskt går in i fickan men kommer i kontakt med fickans sidoväggar under belastning, vilket belastar fickramen snarare än att stödja lasten på pinnytan.
Ingångspallar med fyra vägar – där pinnfickor löper i båda axlarna – introducerar en strukturell komplexitet: korsningen med tvärfickor minskar däckstödet i pallens mittområde, vilket är just där böjmomenten är högst under jämnt fördelade belastningar. Välkonstruerade stålpallar med fyrvägsingång kompenserar med en förstärkt mittrygg som löper mellan fickkorsningarna. Att inspektera om denna förstärkning finns är en snabb fältkontroll som skiljer strukturellt sunda fyrvägspallar från de som kommer att utveckla däckshäng efter måttlig användning.
Ett vanligt felaktigt antagande vid stapling av stålpall är att den nominella dynamiska lasten per pall gäller lika för varje enhet i en stapel. I verkligheten bär bottenpallen i alla staplade pelare kumulativa laster från alla enheter ovanför den - och hur dessa laster överförs genom staplingsstolparna eller ramarna introducerar spänningskoncentrationer i hörnzonerna som kan överskrida däckets punktlasttolerans även när den totala vikten är inom märkpallsklassificeringen.
Tänk på en fyra-hög bunt pallar som var och en lastas till 800 kg. Den nedre pallen bär 3 200 kg överlagrad last, helt och hållet överförd genom fyra hörnstolpars kontaktpunkter. Om varje kontaktyta är 50×50 mm är det nominella lagertrycket vid varje kontaktpunkt 3 200 kg ÷ 4 kontaktpunkter ÷ 0,0025 m² = 3 200 kPa — långt över vad de flesta lagergolvbeläggningar och vissa betongblandningar kan tåla utan ytskador och en betydande koncentrerad belastning på bottenzonpallens hörn. Detta är anledningen till att staplingsbelastningsvärden i välrenommerade specifikationer anges separat från belastningsklasser för en enda enhet, och varför staplingskapacitetssiffran vanligtvis är lägre per enhet än lastklassificeringen i en nivå.
När du planerar staplingskonfigurationer ska du alltid skaffa tillverkarens angivna staplingslast – inte den dynamiska lasten per hyllplan – och tillämpa en säkerhetsfaktor på minst 1,25× för miljöer där stapeln kan utsättas för mindre stötar från passerande gaffeltruckar eller vibrationer från närliggande maskiner. Vårt tekniska team på Huijian tillhandahåller staplingskonfigurationsvägledning som en standarddel av produktspecifikationsprocessen, vilket hjälper kunder att undvika överstaplingsscenarier som skulle äventyra både pallintegritet och golvsäkerhet.
Stålpallar har en teoretisk livslängd som är många gånger så lång som träalternativ, men för att uppnå den livslängden krävs ett strukturerat inspektions- och underhållsprotokoll snarare än körning till fel. De vanligaste fellägena i stålpallar med lång livslängd är förutsägbara och detekterbara långt innan de orsakar lastfall eller hanteringsincidenter.
Genom att etablera ett märkningssystem för pall-ID – till och med ett enkelt stämplat nummer på varje enhet – kan underhållsjournaler knytas till enskilda pallar, vilket gör det möjligt att tidigt identifiera enheter med högt fel och undersöka om orsaken är ett tillverkningsfel, en specifik hanteringsstation eller en viss produkttyp som lagras.
Vårt professionella team
Är redo att stödja dig.


 Tillverkare av lagerhyllor