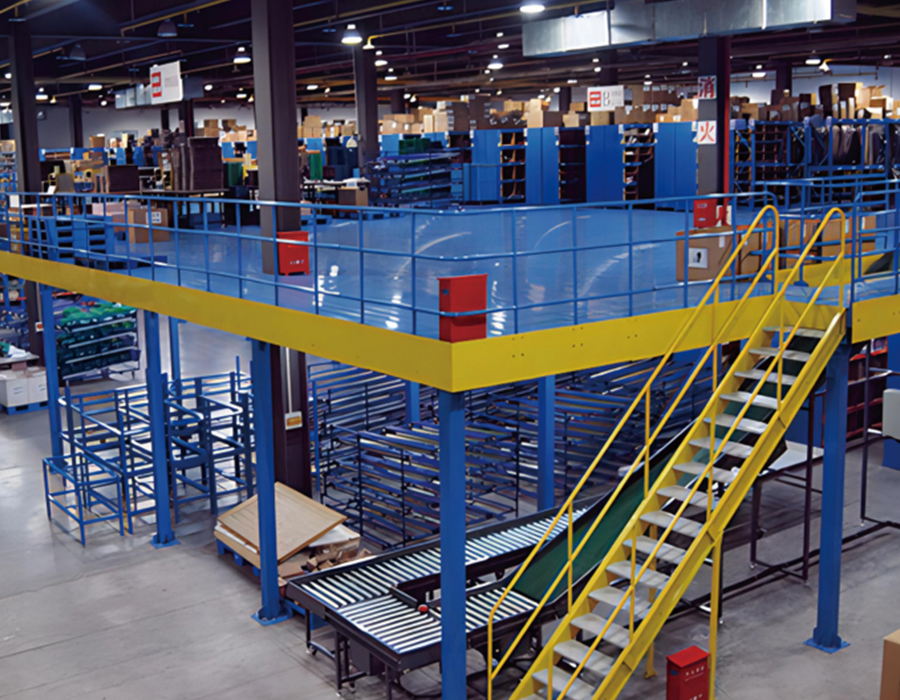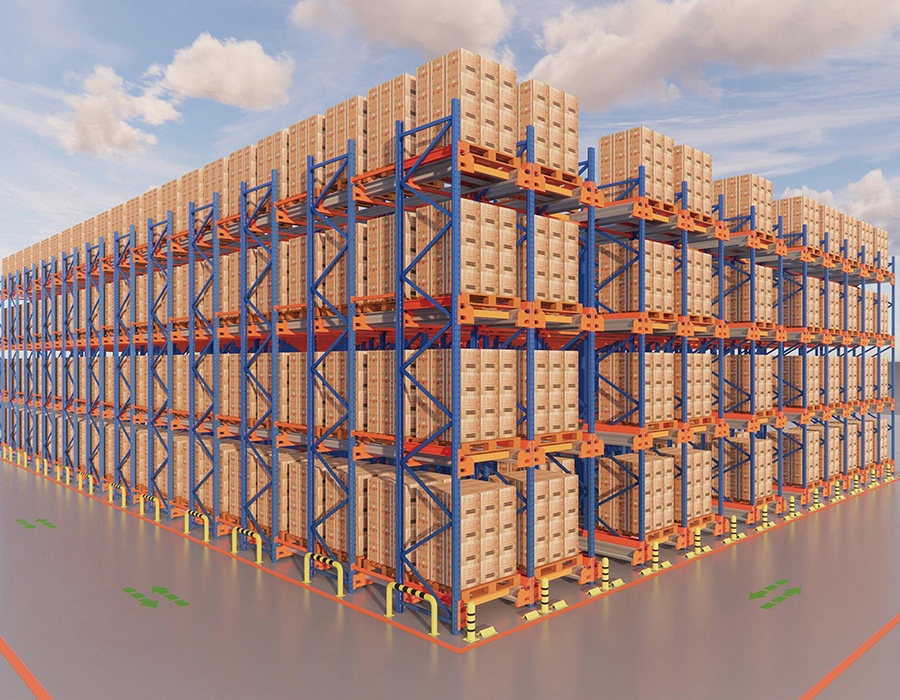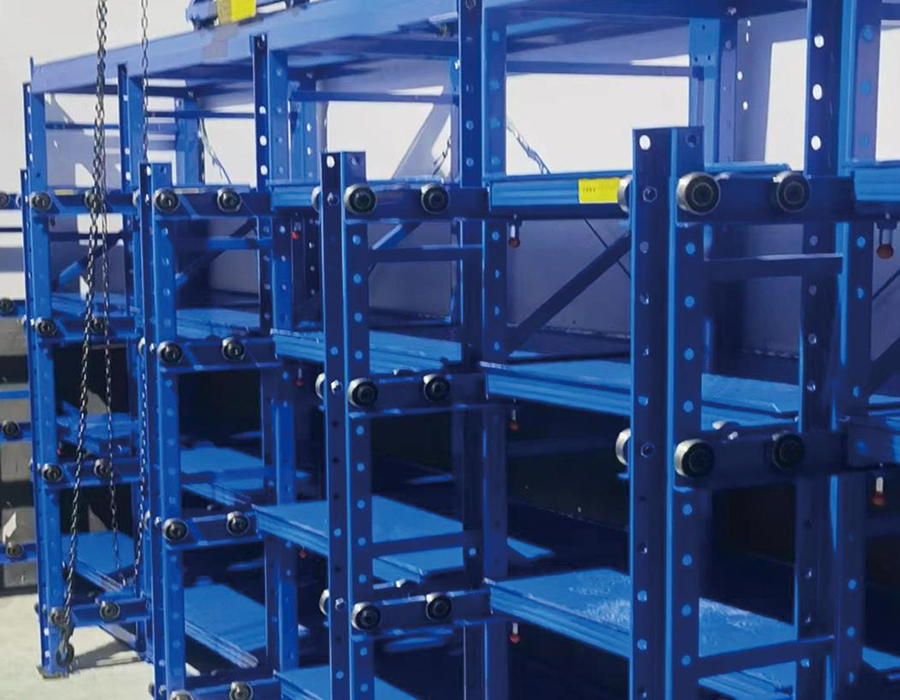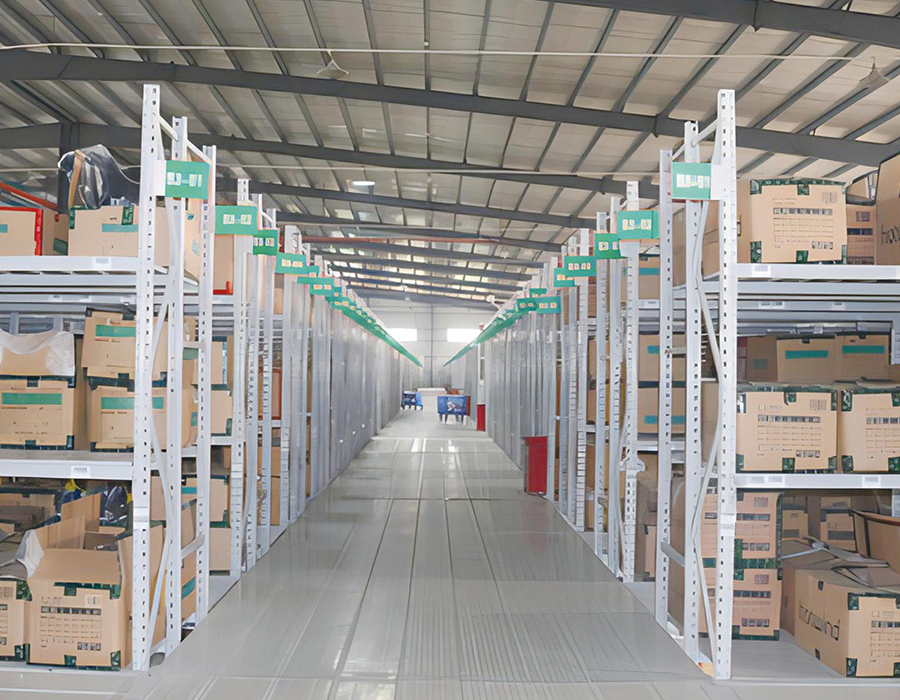
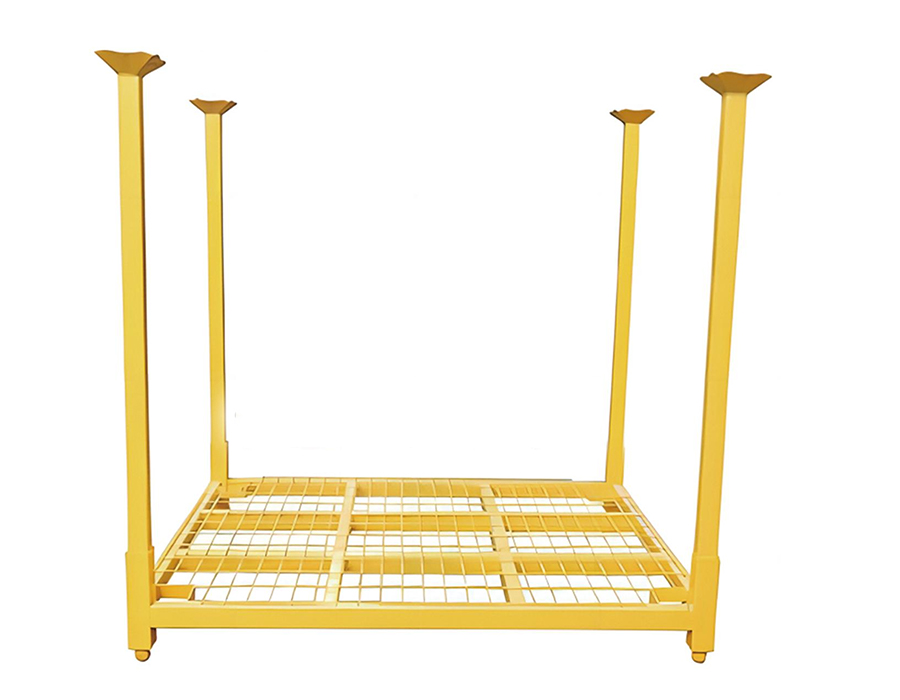
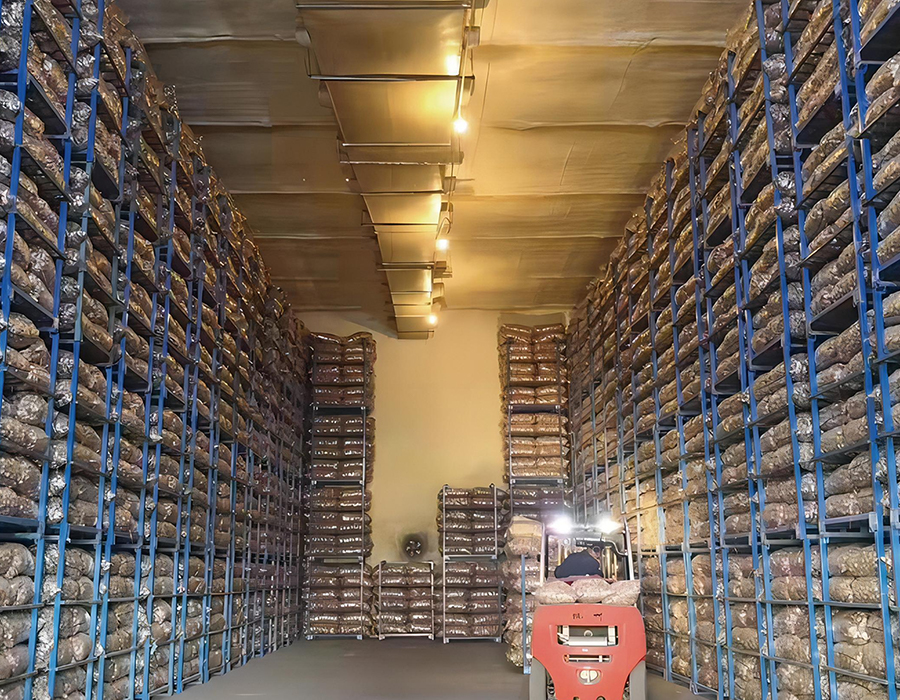
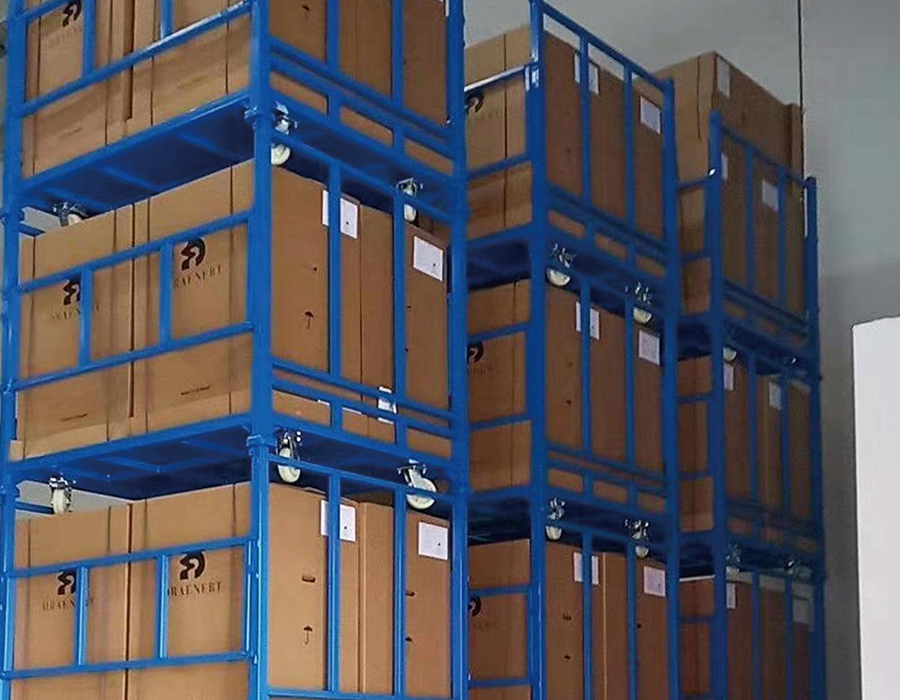
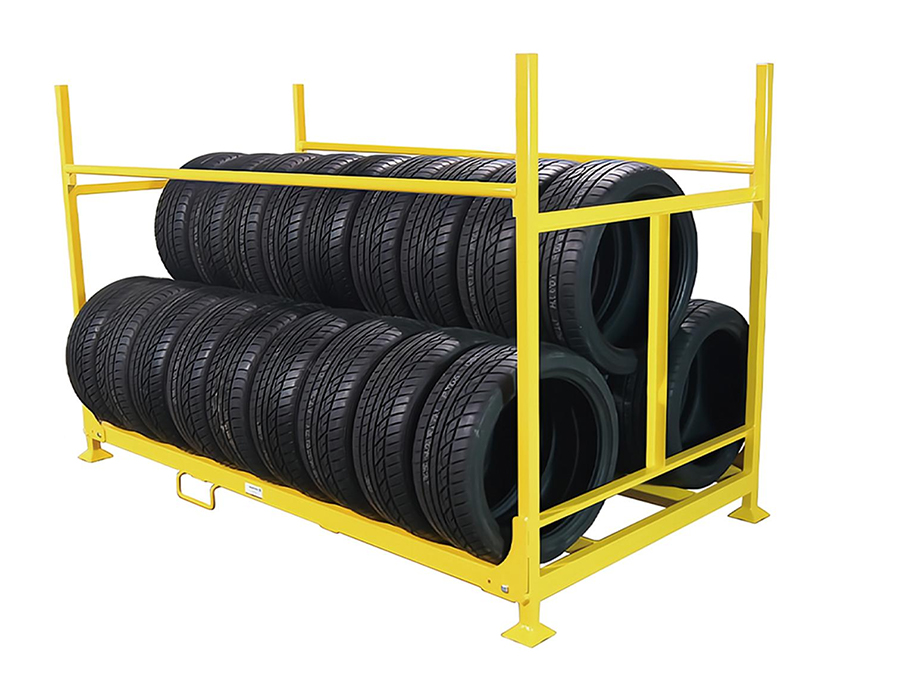
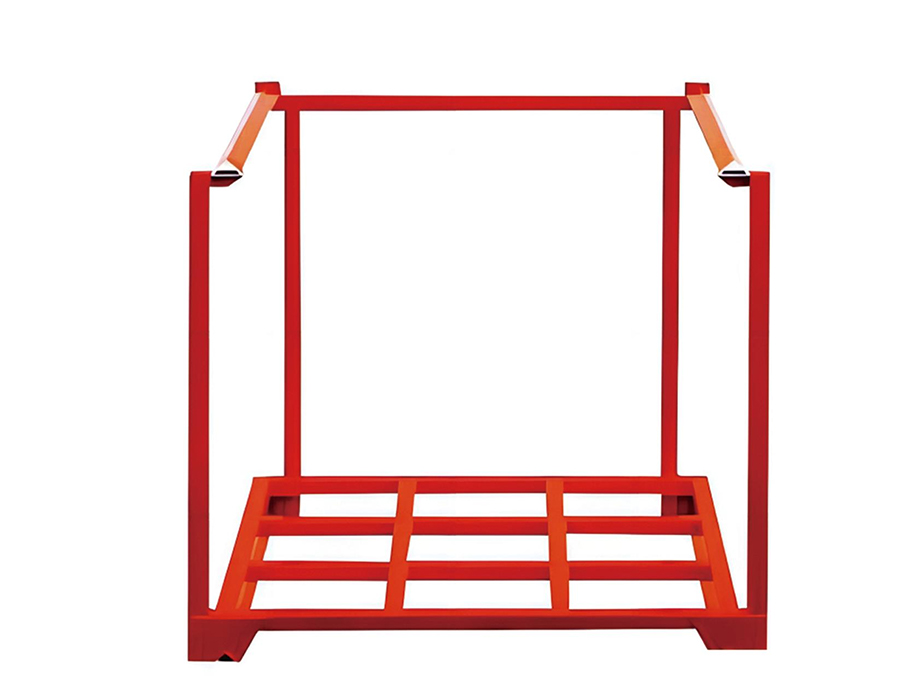
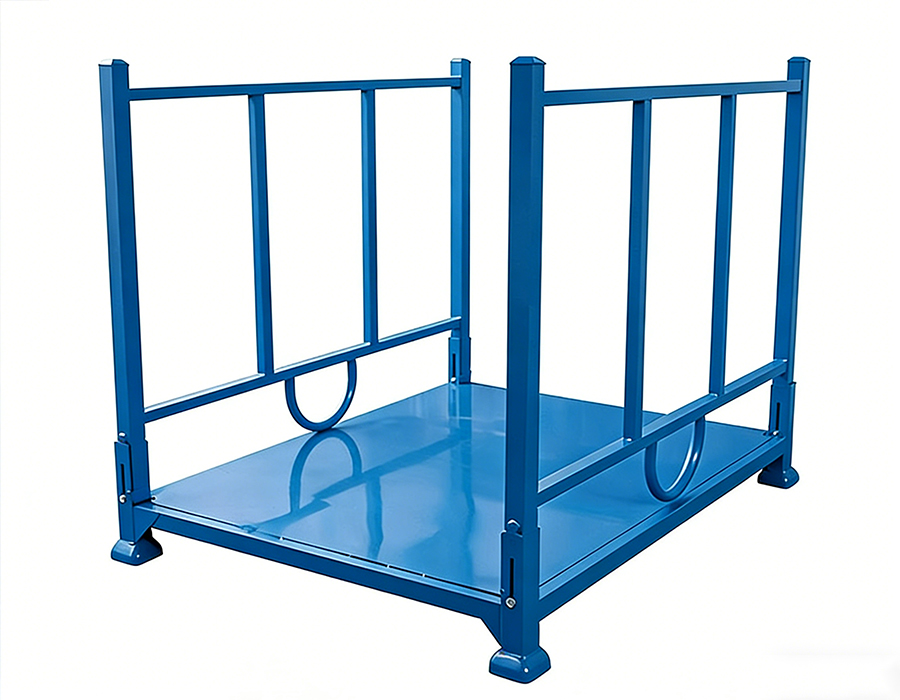
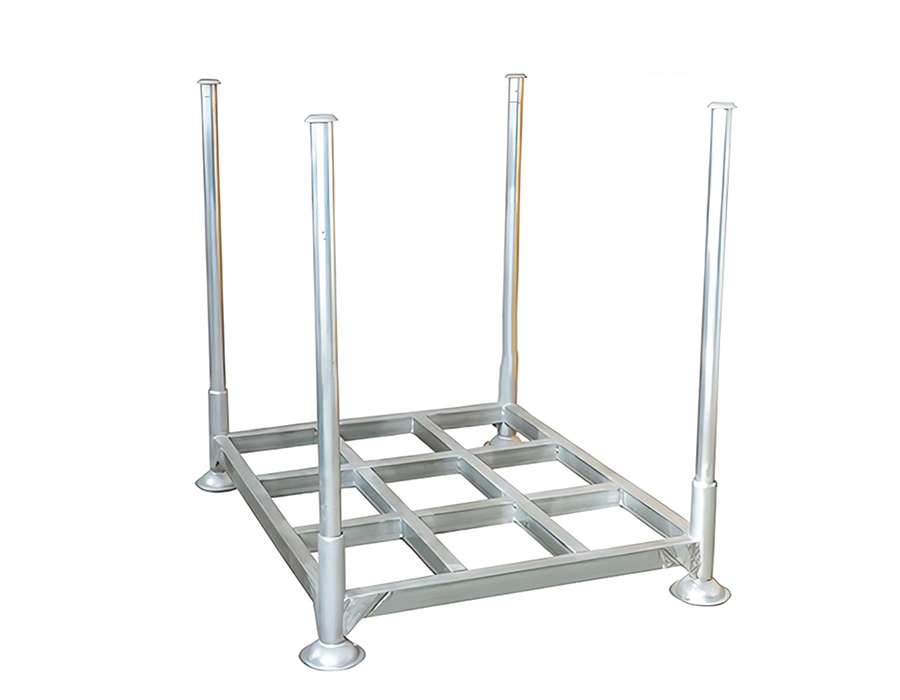
Stapelbara ställningar är enhetliga lagringssystem designade för gaffeltruckdrift och vertikal stapling i flera nivåer, tillgängliga i kyllagringskonfigurationer med fasta, vikbara, post-pall och inverterade rutnät för att möta de olika kraven i olika lagringsmiljöer och produkttyper.
Alla varianter är tillverkade av höghållfast stål för strukturell integritet och stabil staplingsprestanda i flera nivåer. Kyllagringsmodeller är behandlade enligt specialiserade korrosionsskyddsstandarder för tillförlitlig långtidsprestanda i miljöer med låg temperatur och hög luftfuktighet; Vikbara modeller och modeller av posttyp minskar till en bråkdel av sin lastade volym när de är tomma, vilket ger betydande besparingar på retur- och transportlogistikkostnader.
Produktdesign balanserar lastens synlighet med enkel åtkomst — däckvarianter med öppna nät tillåter visuell lagerkontroll utan att flytta gods; vikmekanismer och stolpanslutningar är validerade genom cykliska hållbarhetstestning för långsiktig tillförlitlighet och lågt underhållskostnader.
Bred utplacerad inom kylkedjan för livsmedelslogistik, tillverkning av råvarulagring, fordonskomponenter, utomhushamnar och försörjningskedjor med slutna kretslopp – en flexibel, effektiv lösning för att öka lagringstätheten per kvadratmeter och minska de totala lager- och logistikkostnaderna.
Föreställ dig ett lager i slutet av ett skift: lastpallar med färdiga varor som väntar i motta...
Läs merNär en gaffeltruck tappar en hel pall på en ställningsbalk får strukturen mer än statisk vikt....
Läs merAnhui Huijian Intelligent Equipment Co., Ltd. välkomnade nyligen en delegation av representanter ...
Läs merVarför formställ är ett centralt arbetsflödesverktyg I alla produktionsmiljöer som är be...
Läs merVad är lätta bultlösa hyllor? Light-Duty bultlösa hyllor är en typ av förvaringsställ ut...
Läs merStaplingsmekanismen i lagerstackställ — där hörnstolparna på ett övre ställningssäte i kragsocklar eller mottagningsskålar på den nedre ställningen — verkar mekaniskt okomplicerade, men geometrin hos denna anslutning styr både den staplade pelarens sidostabilitet och det praktiska maximala antalet nivåer som säkert kan uppnås under belastning. Djupet av stolpens ingrepp i kragens hylsa är den mest kritiska dimensionen: otillräckligt ingreppsdjup gör att den övre kuggstången kan gunga under excentrisk belastning, medan överdriven stolphöjd ovanför kragen kan orsaka att stolpen knäcks innan kragen ger lateral fasthållning.
De flesta standardkonstruktioner av metallstackkonstruktioner i lager använder ett ingreppsdjup på 50–80 mm, vilket ger tillräcklig sidobegränsning för stapling i två eller tre nivåer under jämnt fördelade belastningar. Men när laster placeras utanför mitten - en vanlig händelse när oregelbundet formade delar, långa stånglager eller delvis fyllda behållare förvaras - genererar den excentriska lasten ett tippmoment som kraganslutningen måste motstå. Vid tre eller fyra nivåer av höjd multiplicerar momentarmen från lastexcentriciteten till den lägsta kraganslutningen den laterala kraften vid basen med antalet nivåhöjder, vilket innebär att en excentricitet som är strukturellt oviktig på ett nivå kan bli ett stabilitetsproblem vid fyra nivåer med samma belastning.
Den styrande konstruktionskontrollen för flerskikts lagerstackpelare är inte axiell kompressionskapacitet – stålstolparna är nästan alltid tillräckliga vid ren kompression – utan den kombinerade axiell-plus-böjningsinteraktionen vid kragens ingreppspunkt, där stolpen samtidigt komprimeras av vikten ovanför och böjs av den laterala fasthållningsreaktionen från kragen. Tillverkare som betygsätter sina stackställ enbart efter statisk axiell belastning utan att specificera ett excentricitetsantagande eller ett maximalt antal nivåer för en given last tillhandahåller ofullständiga specifikationer. Köpare som använder stackställ på tre nivåer eller högre bör begära den kombinerade belastningsinteraktionsdatan, inte bara belastningsklassificeringen per rack.
De vertikala hörnstolparna av lagerställ av metallstack tillverkas i flera tvärsnittsprofiler, och valet mellan dem påverkar inte bara strukturella prestanda utan också kragens passform, motståndskraft mot skador på ytan och lättheten att reparera efter stöten. De tre vanligaste stolpprofilerna är runda rör, fyrkantiga rör och vinkelsektioner, var och en med distinkta egenskaper som gör dem mer eller mindre lämpliga beroende på driftsmiljön.
| Inläggsprofil | Strukturell effektivitet | Kragepassformkonsistens | Slagskadebeteende | Typisk tillämpning |
| Runt rör | Hög — lika styrka i alla riktningar | Utmärkt — cirkulärt uttag är självcentrerande | Bucklor lokalt utan global sektionsförlust | Kraftig stapling i hög nivå |
| Fyrkantigt rör | Bra — orienteringsberoende | Bra — hörninriktning krävs | Hörnskador minskar sektionen avsevärt | Medium belastning, standard lageranvändning |
| Vinkelsektion | Måttlig — öppen sektion som är känslig för vridning | Måttlig — anpassningskänslig | Bendeformation vanlig vid sidokrock | Lätt drift, sällan hantering |
Runda rörstolpar har en strukturell fördel som ofta underskattas: deras polära tröghetsmoment är lika i alla laterala riktningar, vilket innebär att de motstår böjning lika oavsett om den laterala belastningen kommer framifrån, från sidan eller diagonalt. Detta är särskilt viktigt i applikationer med stackställ där riktningen för potentiell spetsbelastning är oförutsägbar - en gaffeltruck som knuffar en staplad pelare från vilken vinkel som helst möter samma motstånd oavsett inflygningsriktning. Fyrkantiga rörstolpar, däremot, har högre böjmotstånd kring sina tyngdpunktsaxlar i linje med rörytorna, men lägre motstånd kring diagonalaxeln - den riktning som oftast belastas under en sned gaffeltruckkollision. För tungt bruk lagerställ av stålstapel Runda rörstolpar, som arbetar i hektiska gaffeltruckmiljöer, överträffar konsekvent fyrkantsröret i kollisionsöverlevnadsförmåga trots liknande eller lägre väggtjocklek.
Däcket – den horisontella bärande plattformen i ett lagerställ – tillverkas i flera konfigurationer som har direkta konsekvenser för produktstabilitet, lastfördelning över däckstrukturen och det praktiska att lasta och lossa olika produkttyper. Att välja fel däckskonfiguration för den lagrade produkten är en vanlig orsak till produktskador, hanteringssvårigheter och för tidigt däckslitage som kan undvikas med en mer avsiktlig specifikationsprocess.
Svetsade trådnätsdäck ger ventilation och insyn genom däcksytan, vilket gör dem lämpliga för lagrade produkter som drar nytta av luftflöde - bildelar som utsätts för kondens, livsmedelsgodkända behållare som kräver inspektion utan avstapling och komponenter som måste vara synliga för lagerverifiering utan att öppna ställningen. Begränsningen för trådnät är att den bärande kapaciteten per ytenhet är lägre än solid platta vid motsvarande materialvikt, och nätöppningar kan haka fast i utskjutande fästelement, buntband eller oregelbundna förpackningar, vilket orsakar skada under glidning eller släpning av laster över ytan. Nättrådsdiameter och öppningsstorlek måste anpassas till den minsta komponent eller förpackningselement som sannolikt kommer att placeras på däck - en 50 mm × 50 mm masköppning är för stor för ställ som lagrar små lådor som delvis kan penetrera nätet under sin egen vikt.
Massiva plåtdäck, typiskt 3–6 mm kallvalsat eller varmvalsat stål, ger en kontinuerlig lageryta som fördelar koncentrerade belastningar från oregelbundna produkter mer effektivt än nät. De är det rätta valet för förvaring av produkter med små fotavtryck – cylindriska behållare, formade gjutgods eller vilken produkt som helst som bara skulle vila på en eller två nättrådar istället för att sträcka sig över nätnätet. Den praktiska begränsningen är vikten: ett 1 200 mm × 1 000 mm massivt plåtdäck med 5 mm tjocklek lägger till cirka 47 kg till den tomma hyllvikten, som snabbt ackumuleras i en flotta av lagerställ av stålstaplar som hanteras och flyttas ofta.
Korrugerade eller räfflade ståldäck erbjuder en strukturell effektivitetsfördel - den profilerade sektionen ger betydligt högre böjmotstånd än platt plåt vid samma materialtjocklek, vilket gör att däckets spännkapacitet kan öka utan en proportionell ökning av egenvikten. Ytkanterna ger också en viss lateral begränsning för produkter med platt botten, vilket minskar glidning under hantering. Begränsningen är rengöring: produktrester, smörjmedel och partikelföroreningar ansamlas i däcksräfflor och är svåra att rensa ordentligt, vilket gör wellpappdäck olämpliga i livsmedelskontakt eller i farmaceutiskt reglerade förvaringsmiljöer där ythygien måste kunna verifieras.
Tomma metallstackställ i lager utgör en betydande utmaning för utrymmeshantering i anläggningar där rackutnyttjandet fluktuerar med produktions- eller lagercykler. En fullständig produktionskörning kan kräva 500 rack i aktiv användning samtidigt; mellan körningarna måste dessa ställ förvaras utan att ta upp utrymme som behövs för andra operationer. Kapsling – att kollapsa racket till en kompakt konfiguration som gör att flera tomma rack kan lagras i fotavtrycket av ett – är den primära lösningen, men kapslingsförhållandet och mekanismen med vilken kapslingen uppnås varierar avsevärt mellan rackdesignerna och påverkar driftseffektiviteten på sätt som sträcker sig långt utöver beräkningen av lagringsutrymme.
Kapningsförhållandet beskriver hur många hopfällda tomma ställ som upptar det vertikala utrymmet på ett laddat ställ. Ett kapslingsförhållande på 4:1 innebär att fyra tomma ställ staplas i höjden av ett laddat ställ, vilket minskar behovet av tomt lagringsutrymme till 25 % av det aktiva lagringsutrymmet. För att uppnå höga kapningsförhållanden krävs att ställningens hörnstolpshöjd över däcksytan när den är hopfälld minimeras - i praktiken innebär det att stolparna antingen måste vikas ned, lossna eller falla under däcksnivån under kapslingen. Utformningar av vikstolpar uppnår de högsta kapselförhållandena (ofta 5:1 eller 6:1) men introducerar mekanisk komplexitet vid gångjärnspunkterna som är känsliga för skador i tuffa hanteringsmiljöer och kräver inspektion före varje användning för att verifiera att stolpspärrarna är helt inkopplade.
Fasta stolpar med avsmalnande stolpgeometri — där den övre delen av varje stolpe är något mindre i diameter än den nedre, vilket gör att stolparna på ett övre tomt ställ kan glida in i kragsocklarna på det nedre stället längre än under lastad drift — uppnå kapningsförhållanden på 3:1 till 4:1 utan mekaniska vikningskomponenter. Denna enkelhet i konstruktionen minskar underhållskraven och eliminerar felläget för ett olåst veck som resulterar i efterkollaps under lastning. Avvägningen är ett lägre kapslingsförhållande än vikningsdesigner och en kapslingsoperation som kräver noggrann vertikal inriktning under stapling, vilket saktar ner kapslingsprocessen i tomställskonsolidering med stora volymer.
Hos Huijian är vårt sortiment av metallstackställ i lager konstruerat över flera kapselkonfigurationer, med stolpgeometri och kragdimensioner utvecklade genom vårt interna FoU-center för att optimera kapslingsförhållandet för varje lastklass – vilket säkerställer att tomma hylllager förbrukar minsta möjliga golvyta utan att ge avkall på den strukturella tillförlitligheten i efterbelastningsförhållandena.
Lagerställ av stålstapel som används i utomhusområden, logistikanläggningar vid havet, livsmedelsbearbetningsmiljöer eller kemiska lager står inför korrosionsutmaningar som enbart standardpulverlackering inte på ett tillförlitligt sätt kan hantera under en flerårig livslängd. Att förstå hierarkin för tillgängliga ytbehandlingar och villkoren som styr valet av dem är avgörande för att specificera staplar som kommer att bibehålla strukturell integritet och utseende under den nödvändiga serviceperioden utan att behöva för tidig ombeläggning eller byte.
Ytbehandlingarnas korrosionsskyddsprestanda jämförs vanligtvis med saltspraytimmar enligt ISO 9227, vilket accelererar korrosionsmiljön för att möjliggöra jämförelse inom en tidsram för testning. Typiska prestandariktmärken för behandlingar av stackställ är följande:
För stackställ som växlar mellan inomhusförvaring och utomhusplacering – ett vanligt funktionsmönster i leveranskedjor för bilar och byggmaterial – representerar epoxi-polyestersystemet med två lager den mest praktiska specifikationen: betydligt bättre korrosionsbeständighet än standardpulverlackering, till en kostnadspremie på 25–35 %, och fullt reparerbart med kompatibla fältapplicerade beläggningar.
Den nominella kapaciteten för ett lagerstackställ beräknas på antagandet att lasten är jämnt fördelad över däcksytan och att lastens tyngdpunkt är placerad i ställningens geometriska centrum. I praktiken kränks båda antagandena rutinmässigt - och de strukturella konsekvenserna av ojämn belastning i staplade stativkonfigurationer är allvarligare än de skulle vara för samma lastexcentricitet i ett enda, golvstående stativ, eftersom excentriciteten förstärks genom den staplade pelarens höjd.
Tänk på ett ställ laddat med stålspolar eller cylindriska komponenter som rullar åt ena sidan av däcket under placeringen - inte ovanligt när däcken är något ojämna eller när produkterna sätts ned från en vinkel. En 200 mm förskjutning av en 1 000 kg last från däckets mittlinje genererar ett tippmoment på 200 kg·m på däcksnivå. I en konfiguration med en nivå motstås detta moment av kraganslutningen vid basen och av gaffeltruckens ficka geometri. I en treskiktsstapel skapar samma 200 mm excentricitet på det översta skiktet en kumulativ sidokraft vid basen som är tre gånger större, och den stabiliserande basbredden på rackpelaren - avståndet mellan de yttersta kragingreppspunkterna - kanske inte har ökat proportionellt. Det praktiska resultatet är att lastningsmetoder som är visuellt acceptabla och strukturellt säkra vid användning i en nivå kan skapa en verklig instabilitetsrisk vid stapling med flera nivåer.
Anläggningar som använder lagerställ av stålstaplar i högklassiga konfigurationer bör implementera explicita laddningsprotokoll som tar upp centreringsdisciplin snarare än att förlita sig på att operatörer intuitivt förstår stabilitetsimplikationerna av lastning utanför centrum på höjden. Praktiska protokollelement inkluderar målade eller svetsade centrumlinjemarkörer på däcksytan, maximalt tillåtna överhängsmarkörer vid däckskanter och en tydlig maximal excentricitetsgräns uttryckt i millimeter snarare än en generisk instruktion att "lasta centralt" - en term som tolkas olika av olika operatörer.
Gaffeltruckens ingångsfickor på basramen på ett lagerställ i metall är gränssnittet mellan stativsystemet och varje del av materialhanteringsutrustningen i anläggningen – ändå behandlas deras design ofta som en dimensionell eftertanke snarare än en konstruerad komponent med sina egna funktionskrav. Fickbredd, djup, ingångsgeometri och den strukturella kopplingen mellan fickröret och basramen har alla mätbara effekter på hanteringscykeltid, rackskador och konsistensen av gaffelingrepp över en blandad flotta av gaffeltruckar.
Gaffelfickors ingångsbredd specificeras vanligtvis till antingen 160 mm eller 185 mm, vilket motsvarar de två vanligaste standardgaffelbredderna som används för motvikts- och skjutstativtruckar. En fickbredd på 160 mm accepterar 150 mm standardgafflar med 5 mm fritt utrymme per sida – tillräckligt för inpassad ingång men ger ingen tolerans för sidogaffelpositioneringsfel eller för den lilla breddvariationen mellan gaffelpar med samma nominella specifikation. Ökning av fickbredden till 185 mm ger 12,5 mm fritt utrymme per sida, vilket på ett meningsfullt sätt minskar precisionen som krävs för gaffelinmatning och minskar frekvensen av fickläppslag från felaktigt inpassade insteg med 50–70 % i anläggningar med blandade gaffeltruckflottor. Den strukturella straffen för den bredare fickan är försumbar; den operativa fördelen med minskade rackskador är betydande.
Fickinloppsfasgeometri — vinkeln med vilken fickinloppet skärs eller formas — påverkar hur gaffelspetsen kommer i kontakt med fickan under inträdet. En fyrkantsskuren ficköppning utan avfasning koncentrerar slagkraften från en felinriktad gaffel till en enda punkt vid fickläpphörnet, vilket orsakar progressiv deformation och rivning av fickrörets vägg. En 30–45 graders avfasning på utsidan av fickinföringen fördelar slagkraften över en längre kontaktlinje och avleder gaffelspetsen in i fickan snarare än in i rörväggen. Denna enkla tillverkningsdetalj förlänger livslängden för höganvändbara fickor i hektiska gaffeltruckmiljöer med en faktor två till tre utan att materialkostnaden ökar – den kräver endast en sekundär formnings- eller skäroperation vid fickinloppet under tillverkningen.
Våra lagerställ av stålstapel tillverkas över sex dedikerade produktionslinjer vid vår 58 000 kvadratmeter stora Guangde-anläggning, där fickingångsgeometrin är standardiserad med fullfasprofiler som produktionsstandard – inte ett uppgraderingsalternativ – eftersom den långsiktiga minskningen av fältskador från denna detalj mer än motiverar det ytterligare tillverkningssteget i stor skala.
En lagerstackflotta i aktiv industriell användning är en värdeminskningstillgång som ackumulerar skador genom hantering av stötar, överbelastningshändelser och miljöexponering under dess livslängd. Till skillnad från fasta hyllsystem där skador är synliga på en definierad plats, färdas stackställ mellan anläggningar, kunder och produktionsområden – och fördelar skadehändelser över flottan på ett sätt som gör tillståndsspårning svårt utan en systematisk hanteringsstrategi. Anläggningar som driver flottor med mer än 50 rack som saknar formella spårnings- och inspektionsprotokoll upptäcker rutinmässigt en betydande del av sin flotta i skick under standard endast när en hanteringsincident eller revision tvingar fram en fysisk granskning.
Ett effektivt system för hantering av stackställsflotta tillgodoser tre distinkta operativa krav: individuell rackidentifiering, periodisk tillståndsinspektion och beslutskriterier för pensionering. Individuell identifiering kräver att varje rack har en unik identifierare - antingen en stämplad metalletikett, en lasermärkt kod på basramen eller ett inbäddat RFID-chip - som länkar det fysiska racket till en underhållspost i ett spårningssystem. Streckkodsetiketter är det minst hållbara alternativet i industriella rackmiljöer; de delamineras under upprepad rengöring, gaffelkontakt och utomhus UV-exponering inom 12–24 månader. Stämplade eller lasermärkta kännetecken på själva stålkonstruktionen är permanenta och bör specificeras som standard på alla ställningar som är avsedda för flerårig service.
Inspektionskriterier för lagerställ av metallstaplar bör anpassas till de specifika skadelägen som är relevanta för varje ställtyp och driftsmiljö, men ett baslinjeinspektionsprotokoll bör ta itu med följande förhållanden vid definierade intervall:
Pensionskriterier bör uttryckas som specifika mätbara trösklar snarare än subjektiva tillståndsbeskrivningar. En pensionspolicy som säger att "gå i pension när den är avsevärt skadad" ger inkonsekventa beslut mellan inspektörerna; en som säger "gå i pension när stolpbågen överstiger 5 mm per 500 mm, när kragsocket inte kan uppnå minsta 40 mm stolpgrepp, eller när någon svetsspricka överstiger 10 mm i längd" ger konsekventa, auditerbara beslut som kan tillämpas enhetligt över en stor flotta av personal med grundläggande utbildning.
Vårt professionella team
Är redo att stödja dig.


 Tillverkare av lagerhyllor