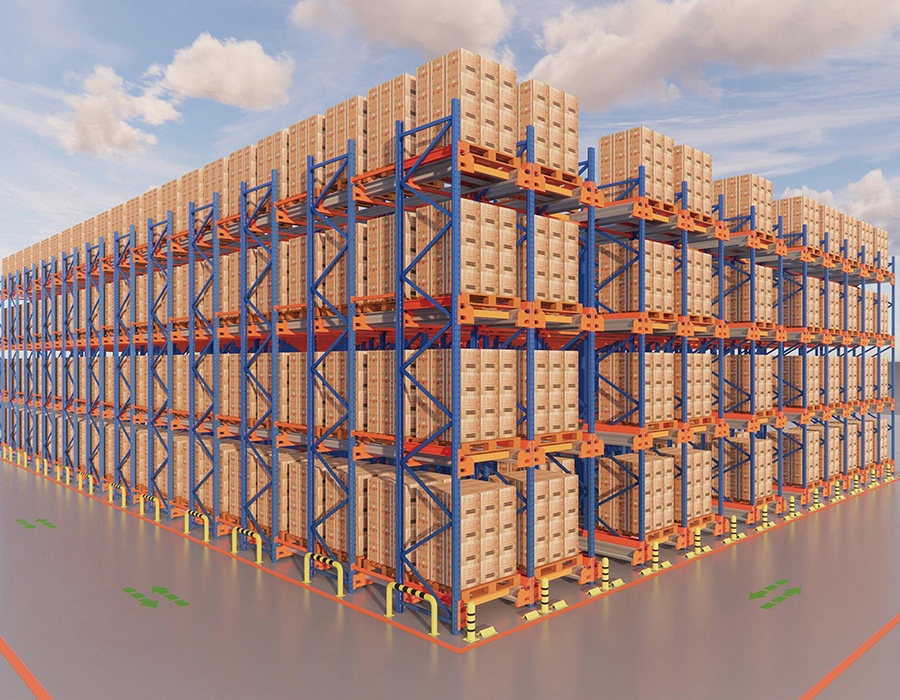
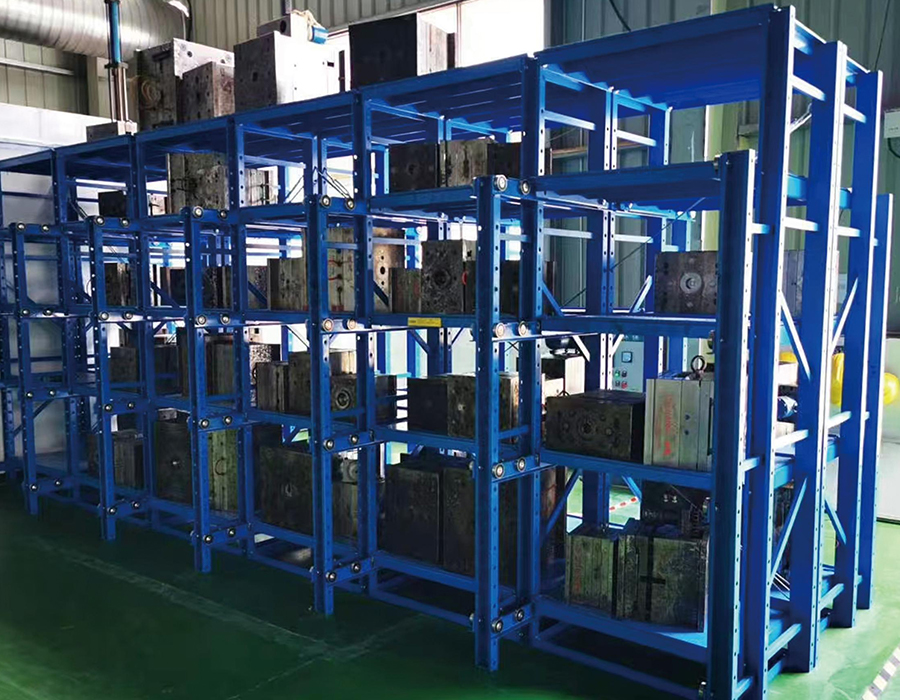
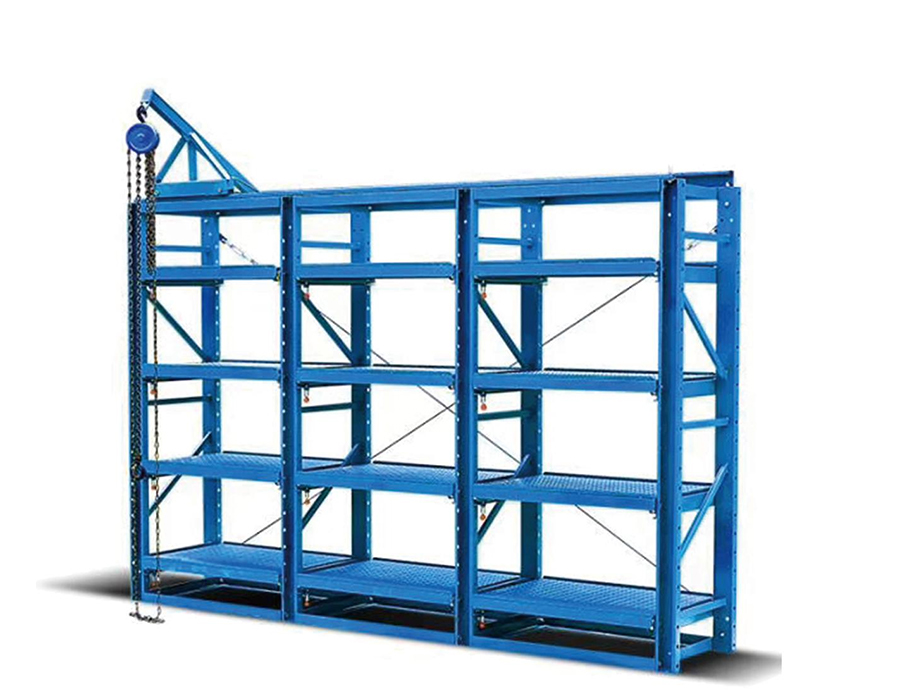
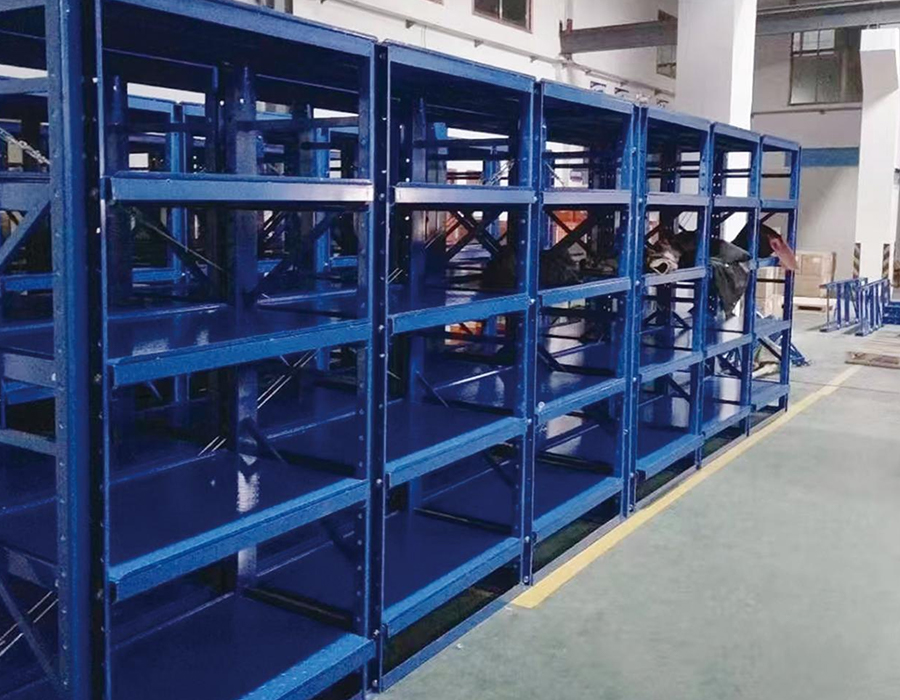
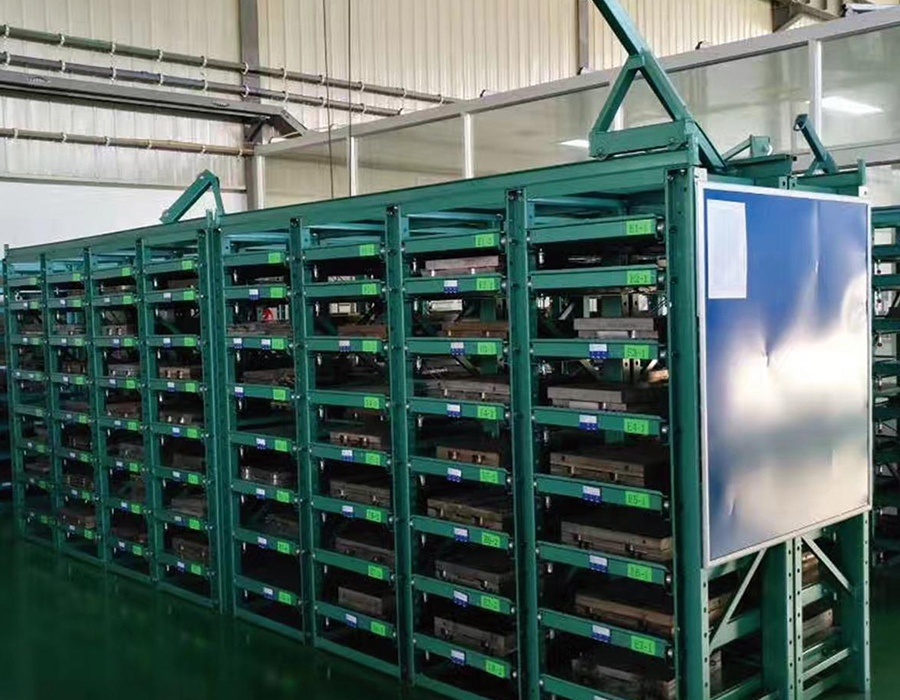
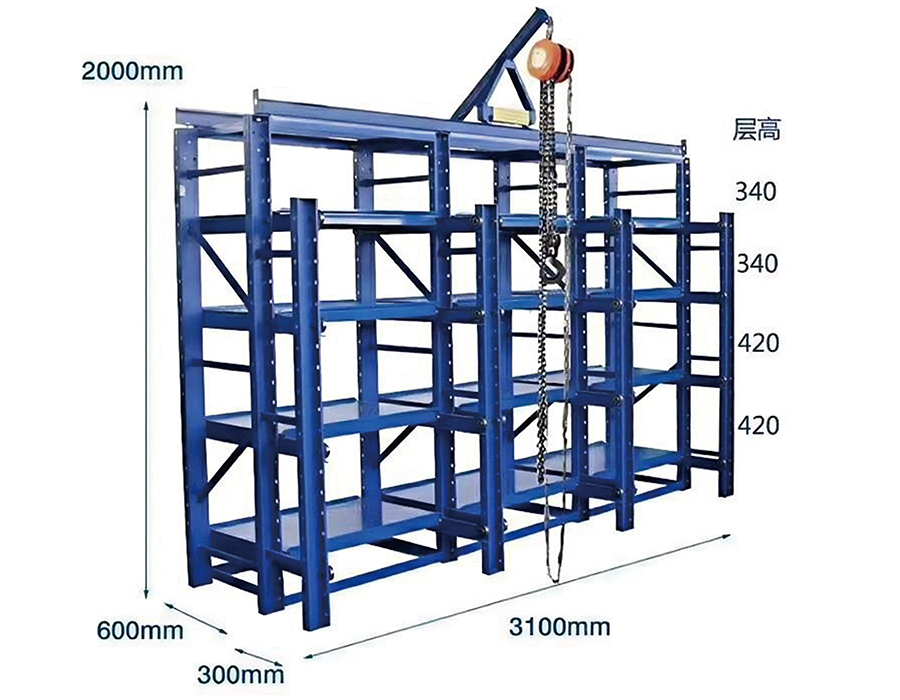
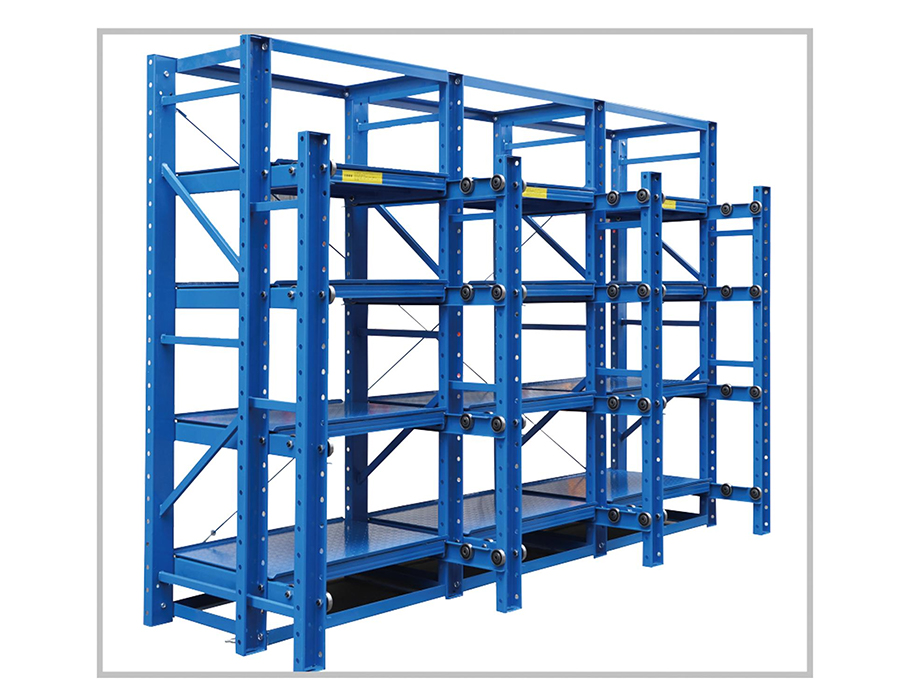
Formställ av lådtyp är specialkonstruerade lagringssystem för organiserad lagring, klassificering och hämtning av industriella verktyg, tillgängliga i halvöppna och helt öppna konfigurationer för att passa olika formdimensioner, vikter och åtkomstfrekvenser i ett brett utbud av tillverkningsmiljöer.
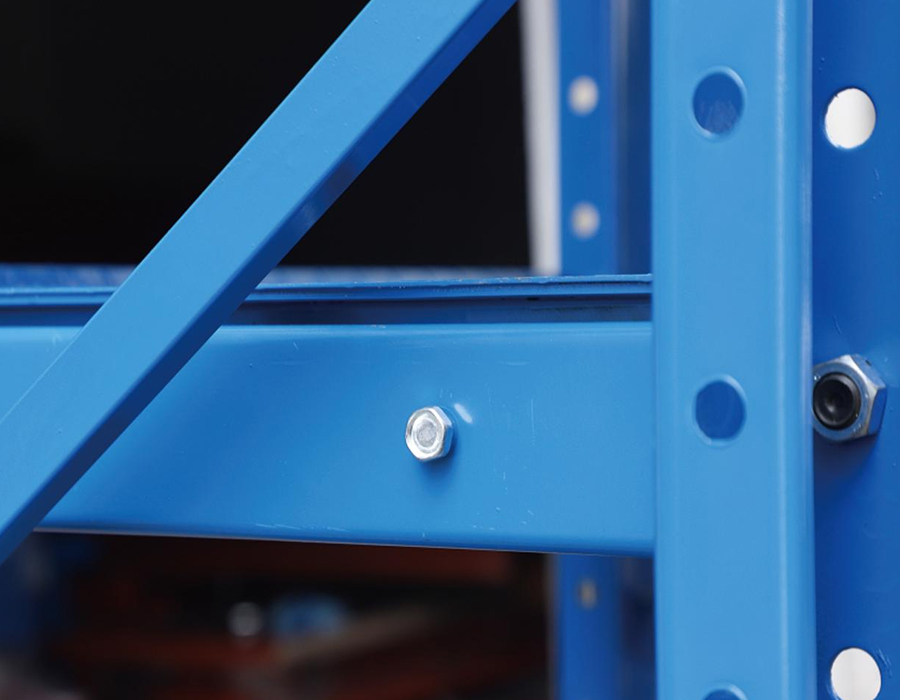
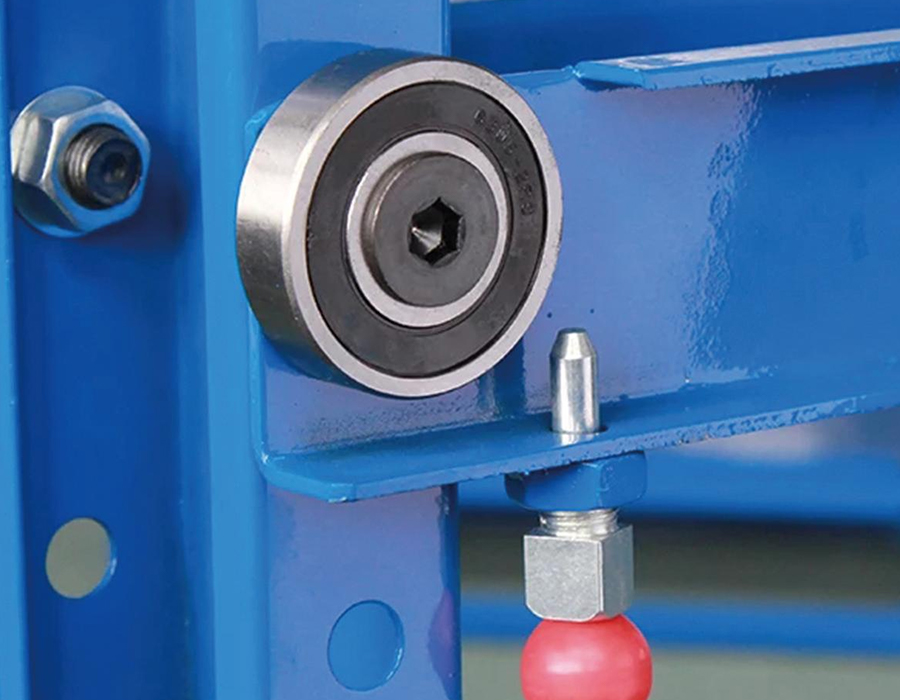
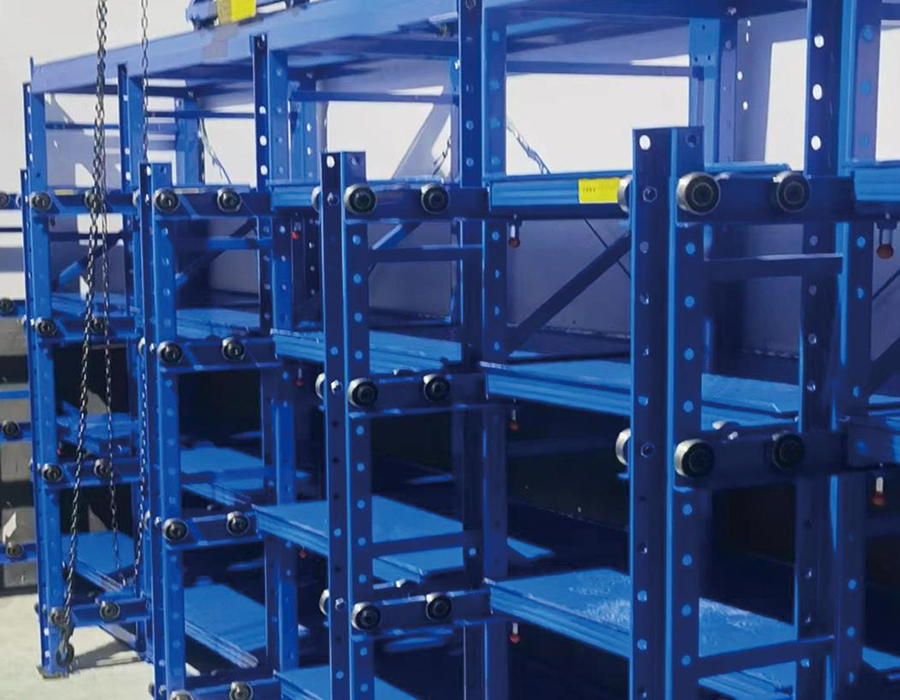
Den primära strukturen består av höghållfasta kanalstål eller kallvalsade stålstolpar och tvärbalkar, med precisionsskjutmonterade lådor för smidig och enkel användning. Varje låda är försedd med ett positioneringssäkerhetslås och låsskruvar för att hålla formen stabil under förvaring och förhindra skador orsakade av oavsiktlig förskjutning.
Lastkapaciteten per låda varierar från 200 kg till 3 000 kg; den helt öppna tunga modellen klarar 1 200 kg per låda och levereras med en integrerad lyftanordning för lastning och hämtning utan traverser eller stora gaffeltruckar. En förreglingsmekanism förhindrar strukturellt att mer än en låda dras ut samtidigt, vilket eliminerar risken för instabilitet i tyngdpunkten i samband med flera öppna våningar.
Den rostbeständiga, fukt- och dammhämmande ytbehandlingen skyddar lagrade verktyg från miljöförstöring. Primära applikationer inkluderar mekanisk tillverkning, fordonsverktyg, formsprutning och elektronikproduktion – vilket ger mätbart högre effektivitet vid formbyte och lägre verktygsslitage och skador.
Föreställ dig ett lager i slutet av ett skift: lastpallar med färdiga varor som väntar i motta...
Läs merNär en gaffeltruck tappar en hel pall på en ställningsbalk får strukturen mer än statisk vikt....
Läs merAnhui Huijian Intelligent Equipment Co., Ltd. välkomnade nyligen en delegation av representanter ...
Läs merVarför formställ är ett centralt arbetsflödesverktyg I alla produktionsmiljöer som är be...
Läs merVad är lätta bultlösa hyllor? Light-Duty bultlösa hyllor är en typ av förvaringsställ ut...
Läs merI en förvaring av tunga formställ av lådtyp , lådförlängningsmekanismen är där de största tekniska kraven är koncentrerade - men det är den komponent som oftast är underspecificerad i budgetupphandling. En formlåda kan bära belastningar från 500 kg till över 5 000 kg beroende på applikation, och den måste förlänga den belastningen smidigt över ett avstånd på 600–1 200 mm utan sidoavböjning, utan bindning under excentrisk belastning och tillförlitlig drift över tusentals cykler. Dessa krav kan inte uppfyllas genom att skala upp vanliga lätta lådor.
De två dominerande typerna av förlängningssystem som används i industriella formställ är rullager i stål och profilerade styrskenor med återcirkulerande kulvagnar. Rulllagerslider använder härdade stålrullar som löper i kallformade kanaler - de är robusta, toleranta mot föroreningar och enkla att underhålla, men deras lastbärande kapacitet per breddenhet begränsas av rullkontaktbelastning. För lådor som överstiger 2 000 kg blir ett enstaka par rullslider opraktiskt utan extremt stora mellanrum, vilket i sin tur ökar ställningens totala fackbredd. Profilerade styrskenor – huvudsakligen linjära rörelser som lånats från verktygsmaskinteknik – uppnår mycket högre dynamiska belastningsvärden i ett smalare tvärsnitt, men de är känsligare för snedställning under installationen och kräver renare driftsmiljöer för att uppnå sin nominella livslängd.
Den kritiska specifikationsparametern är inte bara statisk belastningskapacitet utan dynamisk belastningsklass under upprepade förlängningscykler. Ett glidsystem med en statisk belastning på 3 000 kg kan ha en utmattningslivslängd beräknad till endast 20 000 fullförlängningscykler vid den belastningen - vilket, i ett formrum som körs två skift dagligen, översätts till ungefär två till tre år innan lagerbyte krävs. Köpare bör begära den dynamiska belastningscykelklassificeringen och inte förlita sig enbart på den statiska kapacitetssiffran när de jämför specifikationer för formställ av lådtyp.
Formvikten anges nästan alltid som nettovikten för själva formenheten - kärnan, hålighetsplattorna och ejektorsystemet. Denna siffra är vad som visas på formkort och vad de flesta produktionschefer använder när de anger lagringskrav. Den faktiska belastningen som ett formställ av lådtyp måste bära är emellertid genomgående högre än den nominella formvikten, ibland med en betydande marginal, på grund av ytterligare massa som ackumuleras under lagringsförhållanden.
Flera faktorer bidrar till denna underräkning i praktiken:
En tillförlitlig konstruktionspraxis är att tillämpa en 1,25× faktor på den nominella formvikten när man specificerar lådkapacitet och att behandla det som den lägsta arbetsbelastningen snarare än den maximala. Vår tunga förvaring formställ av lådtyp är klassificerade och testade vid den deklarerade arbetsbelastningen med fulla säkerhetsfaktorer tillämpade - vilket står för de verkliga belastningsförhållandena som nominella formviktssiffror rutinmässigt missar.
Ytkonfigurationen av en formställslåda diskuteras sällan i upphandlingssamtal, men den har en direkt inverkan på mögeltillståndet under lagring, enkel hantering och den tid som krävs för mögelhämtning och beredning. En platt stålplåt - den vanligaste lådytan - är enkel att tillverka och generiskt kapabel, men det är inte den optimala ytan för varje formtyp eller lagringstid.
Heltäckande plan platta ger maximal kontaktyta och är lämplig för formar med plana, bearbetade basytor. Den viktigaste specifikationsfrågan är tolerans för ytplanhet: en lådplatta som böjs mer än 3–5 mm under full belastning skapar ett ojämnt stödtillstånd som kan orsaka stress i formbasplattor som inte är konstruerade för trepunktsbelastning. Ribborna bör vara orienterade för att minimera avböjning i mitten av spannet under formens fotavtryck, vilket kräver att man känner till formens masscentrum i förhållande till lådan, inte bara dess totala vikt.
Ytor med lameller eller galler av stål tillåter kylvätska, skärvätska och mögelrester att rinna av genom lådan istället för att samlas på plattformens yta. Detta är särskilt värdefullt i anläggningar där mögelsvampar hamnar i förvaring utan fullständig rengöring. Den strukturella avvägningen är att koncentrerade belastningar från formar med små fotavtryck vilar på enskilda stänger snarare än att fördelas över en platta, vilket ökar den lokala spänningen vid kontaktpunkterna och potentiellt markerar mjuka gjutformsytor om stavens stigning är för grov.
För anläggningar som lagrar högvärdiga precisionsformar med snäva dimensionskrav, kan lådor förses med maskinbearbetade lokaliseringsblock eller justerbara V-block som registrerar formen i en definierad orientering. Detta förhindrar att formen förskjuts under lådförlängning - en verklig risk med tunga formar på släta platta plattor - och säkerställer att lyftutrustningen kan koppla in formens lyftpunkter konsekvent utan att flyttas. Den extra tillverkningskostnaden för att lokalisera funktioner återvinns vanligtvis inom det första året genom minskad hanteringstid och eliminerad återinspektion efter lagringsinducerad rörelse.
En helt utdragen låda som bär en 3 000 kg form representerar ett av de högsta lokala lastkraven i något lagersystem. Det fribärande momentet som genereras av full förlängning - produkten av formens vikt och förlängningsavståndet från ställningens framsida - måste motstås helt av lådstyrningssystemet och överföras tillbaka in i ställningsramen genom monteringskonstruktionen för rutschkanan. Om denna lastväg avbryts av ett styrfel, en monteringsbultsax eller en svetsspricka, blir följden plötslig okontrollerad sänkning av hela lådvikten.
Racksystem utformade utan strukturell redundans förlitar sig på integriteten hos en enda lastväg genom förlängningsmekanismen. Att lägga till redundans innebär att man bygger in sekundära stödelement som bara kopplas in i en felhändelse, vilket förhindrar katastrofala fall utan att vara aktiva under normala driftsförhållanden. De mest praktiska redundansåtgärderna som används i gjutformsstativ av tunga lådor inkluderar:
Att specificera redundansfunktioner ökar kostnaden – vanligtvis 12–18 % av kostnaden för lådmekanismen – men detta är den lämpliga jämförelsebasen, inte den totala rackkostnaden. Mot ansvar och driftstörningar av en mögelfallshändelse som involverar verktyg värda hundratusentals yuan, är ingenjörsinvesteringen enkel att motivera.
Mögelidentifiering och återvinningseffektivitet är en återkommande operativ flaskhals i anläggningar som lagrar mer än 30–50 formar, även när det fysiska lagringssystemet är väldesignat. Formstället av lådtyps inneboende fördel – att varje form har sin egen dedikerade låda som kan tas ut och inspekteras individuellt – förverkligas först när identifieringssystemet gör att rätt låda kan placeras utan att flera lådor öppnas i följd.
Fysisk märkning är baslinjen: en etiketthållare monterad på framsidan av varje låda, synlig när man närmar sig hyllans gångsida. Det praktiska kravet är att etiketter måste vara läsbara i formrumsmiljön - oljedimma, fukt och enstaka stötar gör pappersetiketter i plasthållare opålitliga efter sex till tolv månader. Graverade etiketter i rostfritt stål eller anodiserade aluminiumplåtar med lasermärkt innehåll är lämpliga specifikationer för miljöer med regelbunden exponering för kylvätska eller släppmedel.
RFID-integration på lådnivå används alltmer i anläggningar som hanterar formar med korta produktionscykler och frekventa byten. En RFID-tagg som är inbäddad i eller fäst på lådans framsida läses av en fast antenn vid rackgångens yta eller en handhållen läsare, vilket länkar den fysiska lådans plats till formhanteringsdatabasen utan manuell skanning. Det viktigaste integrationskravet är att RFID-taggpositionen måste förbli konsekvent över alla lådor i systemet – variation på mer än 20–30 mm från antennläszonens centrum minskar lässäkerheten i högmetallmiljöer där signalreflektion redan är en utmaning. Med vår interna FoU-kapacitet och anpassningsbara lådtillverkning kan vi designa RFID-kompatibla lådfronter med standardiserade etikettfickor som ett fabriksintegrerat alternativ snarare än en fältrenovering.
Streckkods- och QR-kodsystem upptar medelvägen — lägre infrastrukturkostnader än RFID och mer hållbara än pappersetiketter när de skrivs ut på metallunderlag i polyester med UV-stabilt bläck. En handhållen skanner kopplad till en surfplatta eller mobil WMS-terminal tillåter platsbekräftelse innan lådan förlängs, vilket minskar risken för att hitta fel form i en anläggning där flera liknande verktygsuppsättningar lagras.
Formställssystem av lådtyp, särskilt de som är konfigurerade för flera nivåer av tunga formar, genererar golvbelastningskoncentrationer som ofta överstiger vad standardlagergolvplattor kan stödja utan tekniskt ingripande. Ett tvåvåningsformställ som lagrar 3 000 kg formar i var och en av sex lådor per fack har en potentiell total belastning på 36 000 kg – exklusive rackstrukturens vikt – fördelat på fyra bottenplattans fotavtryck. Golvtrycket under varje bottenplatta kan överstiga 80–100 ton per kvadratmeter om bottenplattorna är små och betongplattan är tunn.
Det första steget i en planeringsprocess för installation av formställ är att erhålla konstruktionsingenjörens golvbelastningscertifiering för installationsområdet – inte byggnadens allmänna golvkapacitetsspecifikation, som vanligtvis är en nominell likformigt fördelad belastning som inte återspeglar punktbelastningsbeteende. Punktlaster under rackbasplattor uppför sig annorlunda än fördelade belastningar när det gäller stansningsskjuvspänning i plattan, och äldre lagergolv konstruerade för 5 ton per kvadratmeter fördelad belastning kan vara sårbara för stansbrott under en koncentrerad bottenplattabelastning på 20 ton även om den totala vikten ligger inom den fördelade kapaciteten.
Där golvkapaciteten är marginell inkluderar de praktiska lösningarna:
Korrosion av mögelytor under lagring är en av de mest kostsamma och förebyggbara formerna av verktygsskador i tillverkningsanläggningar, men det hänförs ofta enbart till otillräcklig applicering av korrosionsinhibitorer snarare än att undersökas som ett lagringsmiljöproblem. Formställsdesign av lådtyp påverkar mikromiljön runt lagrade formar på ett sätt som antingen accelererar eller fördröjer ytoxidation, oberoende av vilken rostskyddsmedel som appliceras på formytan före lagring.
Kondens är den primära korrosionsdrivkraften i de flesta miljöer för formlagring. Formar med stor termisk massa - särskilt stora pressgjutningsverktyg som lagras efter heta produktionscykler - svalnar långsamt och passerar genom daggpunkten för den omgivande luften när deras yttemperatur sjunker. Om luften som omger formen i en stängd eller halvstängd låda har begränsad cirkulation, kondenserar fukt på formytan och förblir i kontakt under längre perioder. Rackdesigner med slutna lådhus — solida sidopaneler och topplock — skapar stillastående luftfickor som förvärrar denna effekt jämfört med ställ med öppen ram som tillåter omgivande luftcirkulation runt lagrade formar.
Praktiska designfunktioner som minskar korrosionsrisken i formlagring av lådtyp inkluderar:
Vad ställdesign inte kan kompensera för är otillräcklig ytbehandling före lagring. Ångfas-korrosionsinhibitor (VCI) filmomslag, rostförebyggande olja applicerad på alla omålade ytor och förseglat skiljelinjeskydd förblir det primära försvaret mot mögelkorrosion i lagring. Ställets bidrag är att skapa förhållanden där dessa behandlingar kan fungera effektivt - vilket innebär att minimera kondens, förorening och kontakttid för sammanlagd fukt snarare än att bara ge ett torrt golv för formen att sitta på.
Lådförlängningsrörelse är en specifikationsparameter som ofta ställs in på ett runt tal - 600 mm, 800 mm eller full förlängning - utan en systematisk analys av den faktiska färdsträckan som krävs för säker formlyftning och hantering i den specifika anläggningen. Underspecificerat resavstånd är en vanlig källa till hanteringssvårigheter och skaderisk; överspecificerat färdavstånd ökar det fribärande momentet på styrsystemet och kan överskrida ställningens strukturella kapacitet för en given formvikt.
Det minsta nödvändiga avståndet för lådorna bestäms av formens geometri, typen av lyftutrustning som används och det fria utrymmet som är tillgängligt framför stativet. Den styrande beräkningen involverar tre variabler:
Ett systematiskt tillvägagångssätt är att förbereda en skalenlig ritning av den helt utdragna lådan med formen på plats, överlägga krankrokens inflygningsgeometri och gånggränsen och verifiera att lyftavstånd och krav på gångavgång båda uppfylls vid det valda färdavståndet. Den här ritövningen tar mindre än en timme och eliminerar det vanligaste klagomålet efter installation om formställ av lådtyp – att lådan inte sträcker sig tillräckligt långt för att kranen ska kunna kopplas ihop med verktyget.
Vårt professionella team
Är redo att stödja dig.


 Tillverkare av lagerhyllor