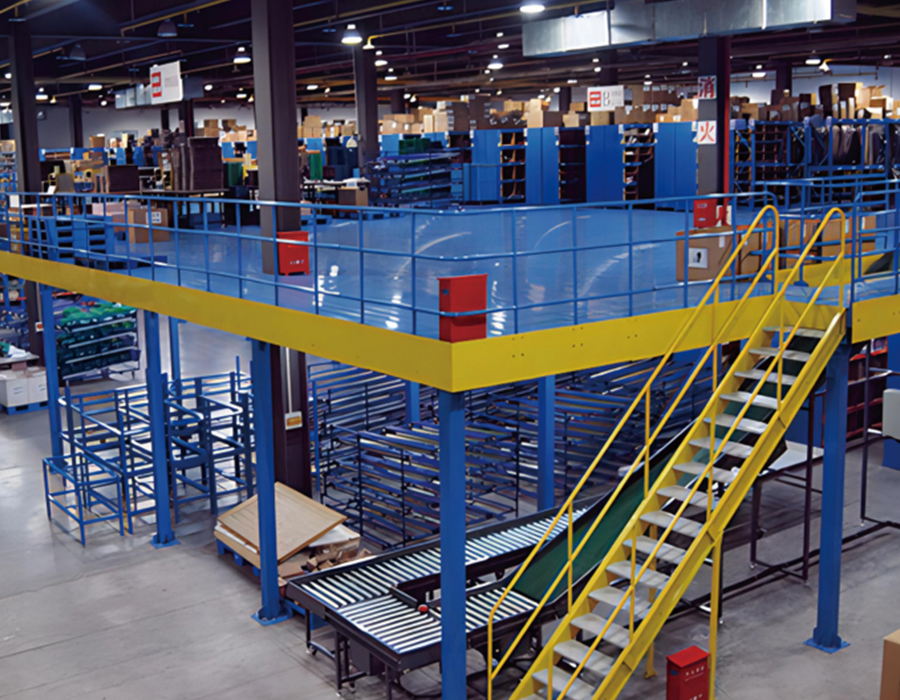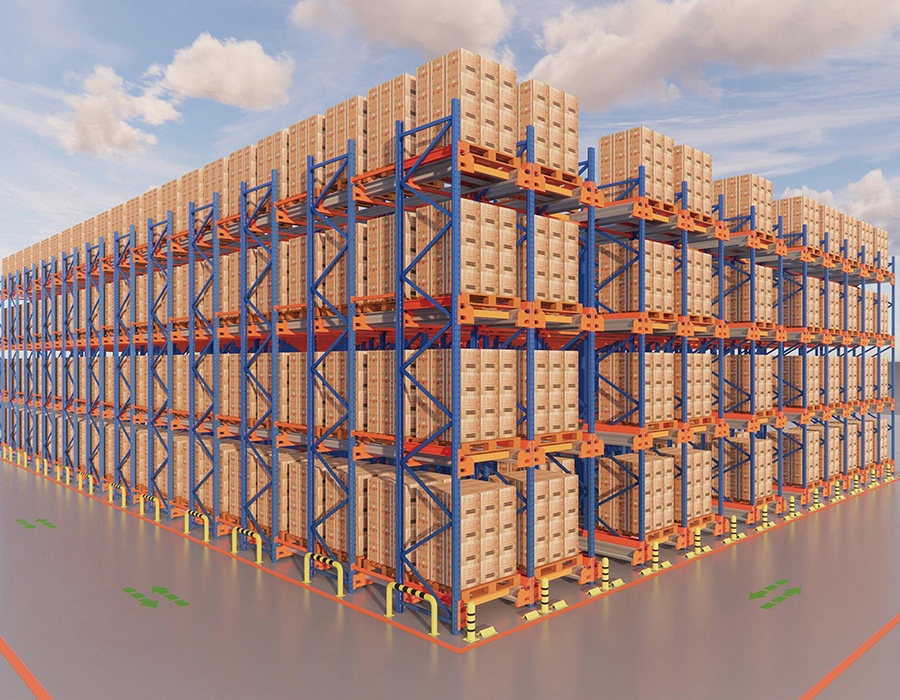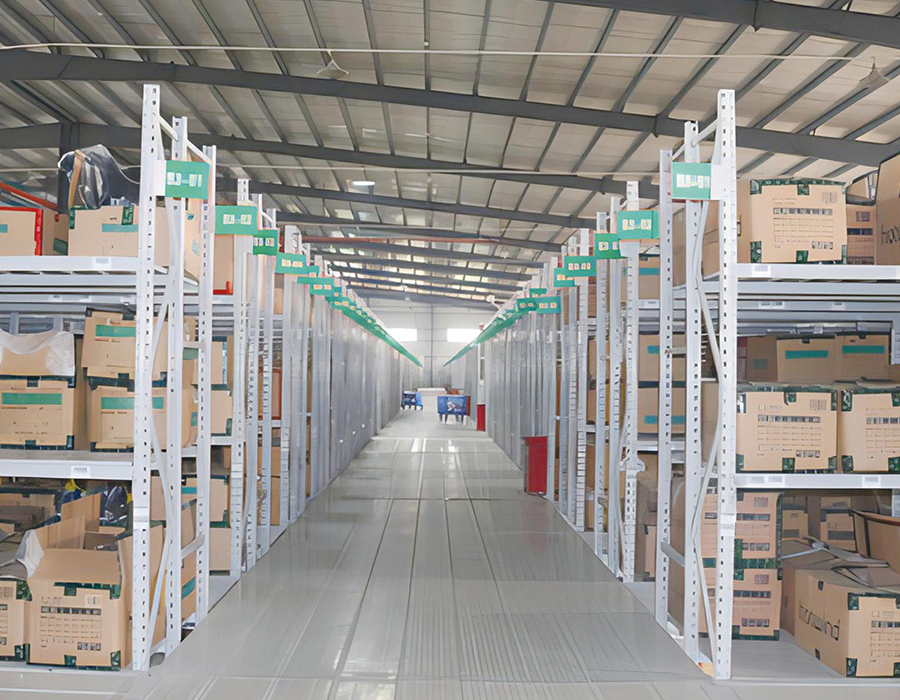
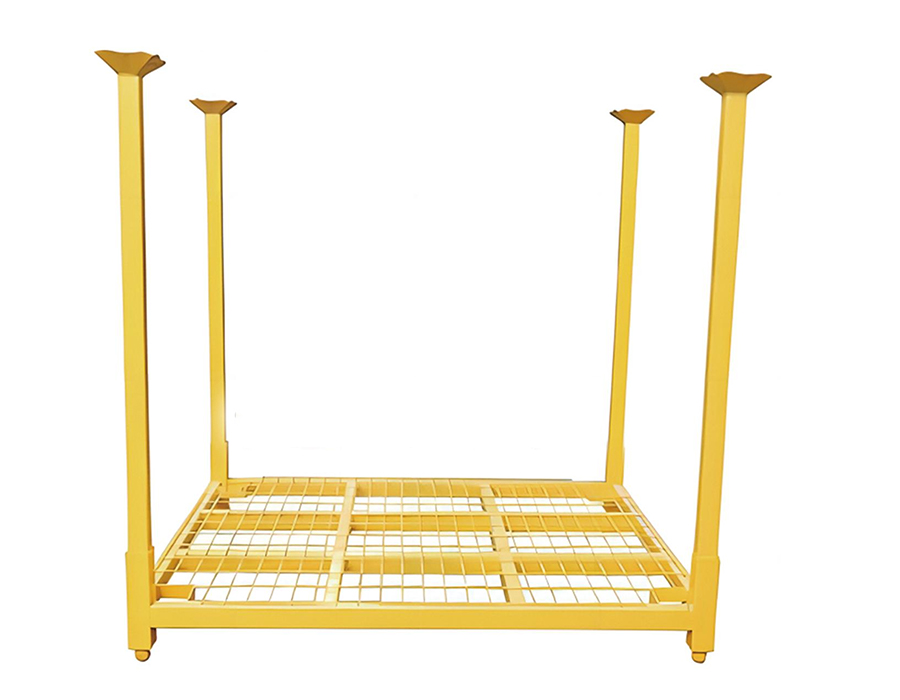
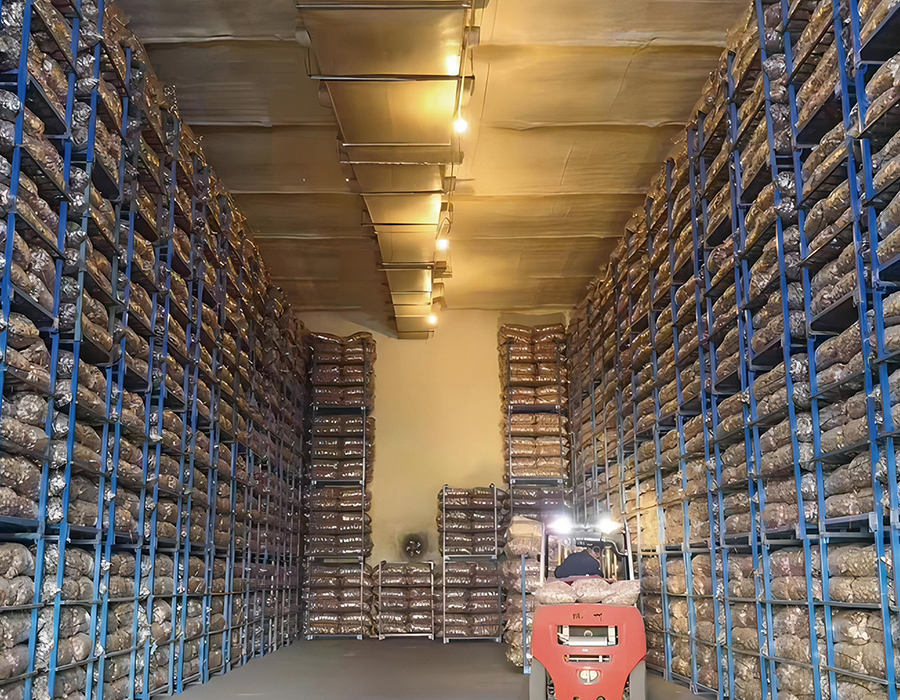
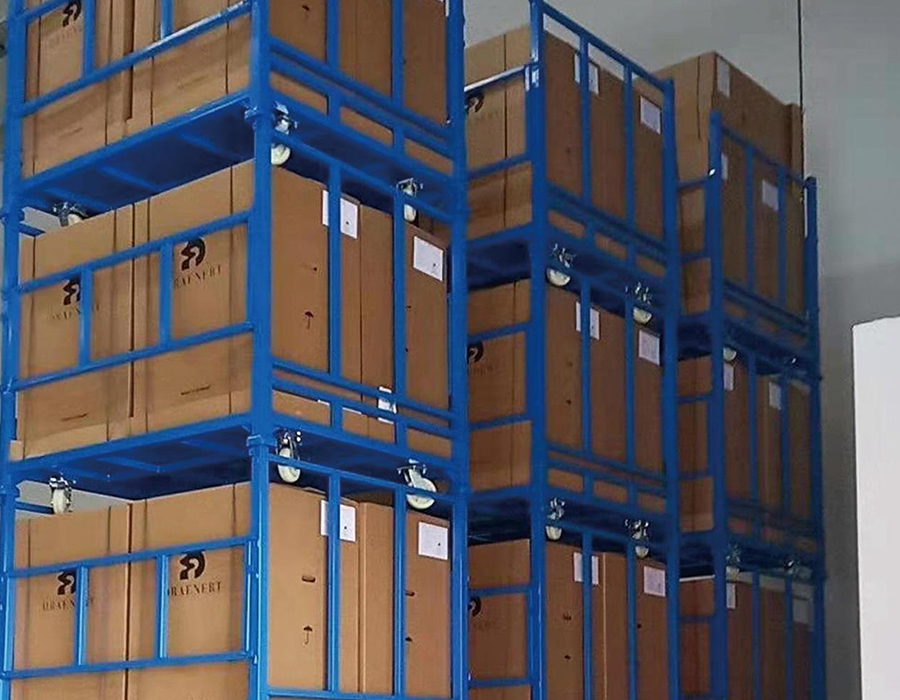
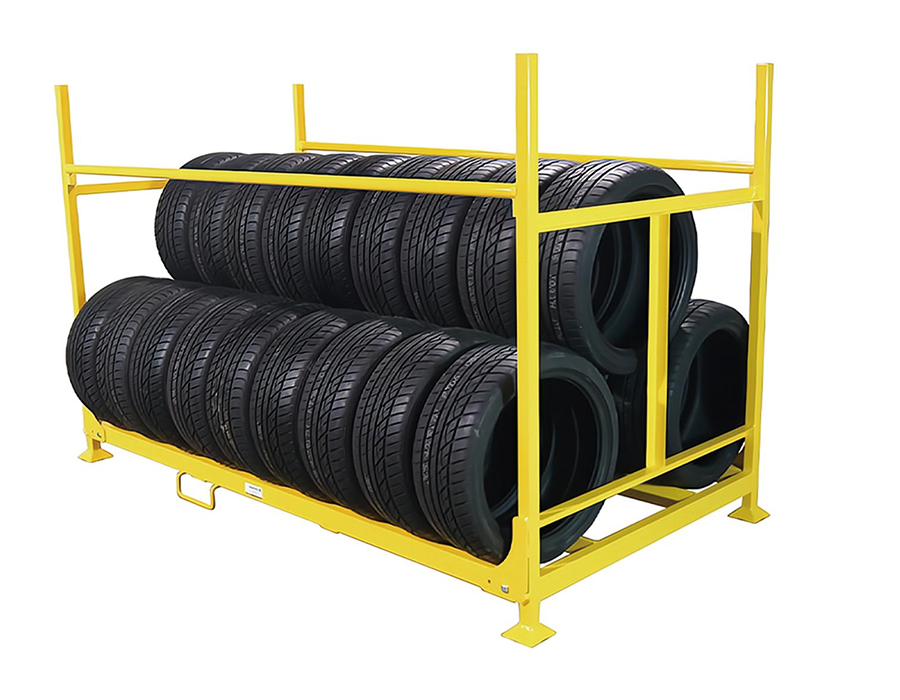
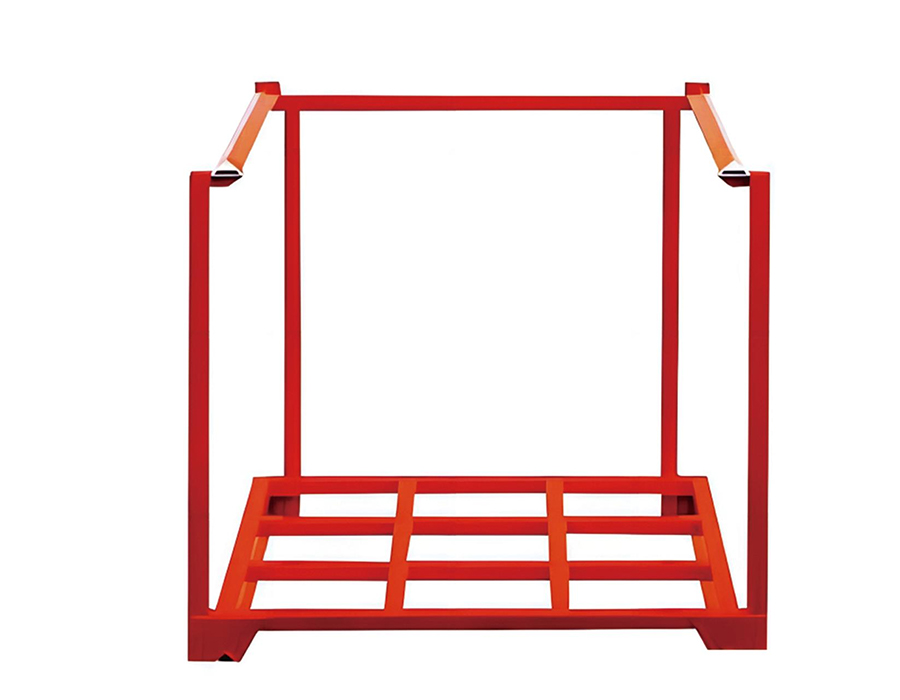
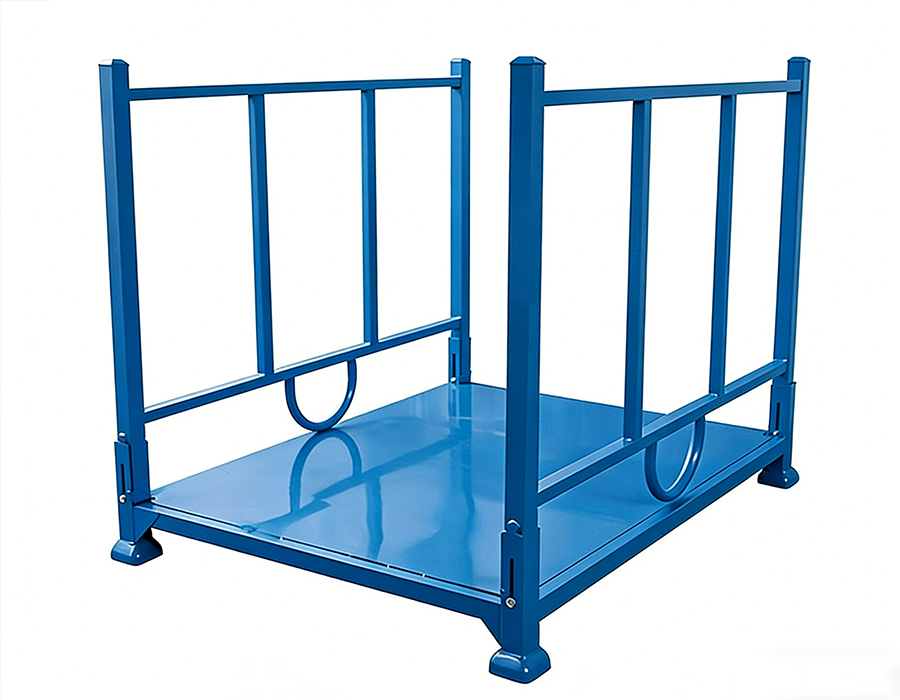
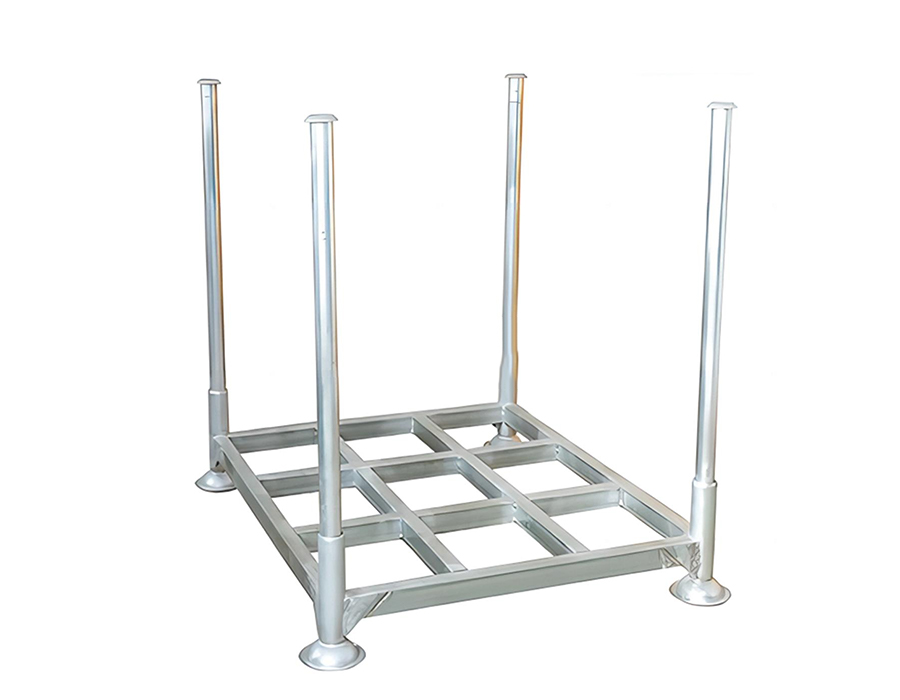
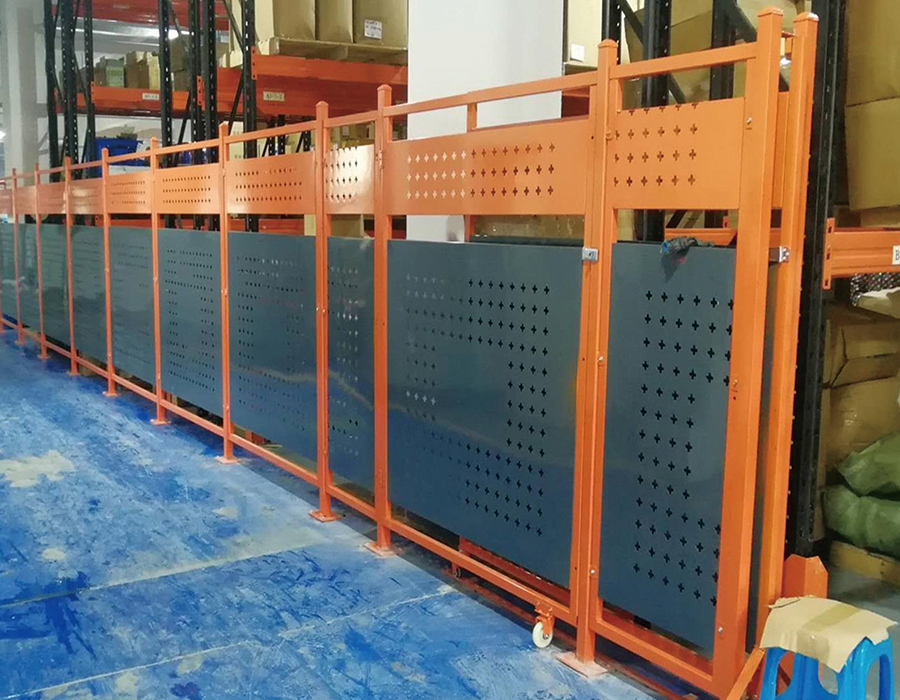
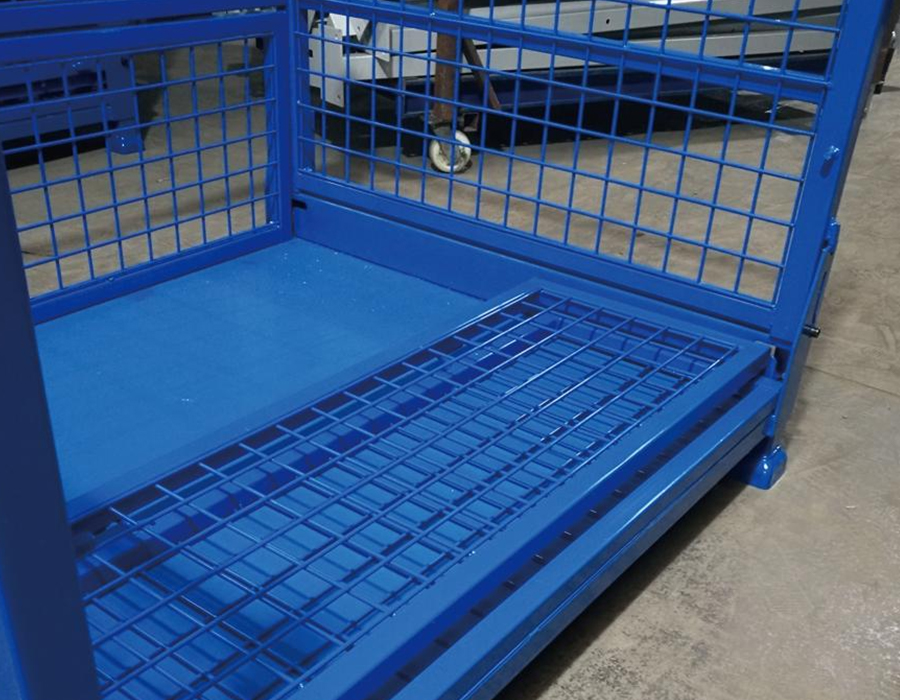
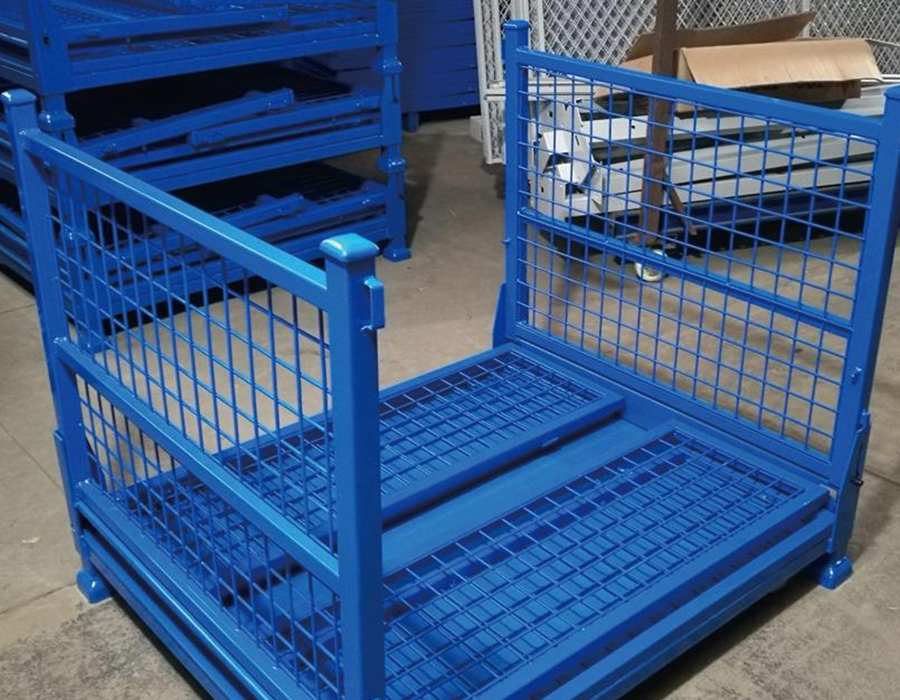
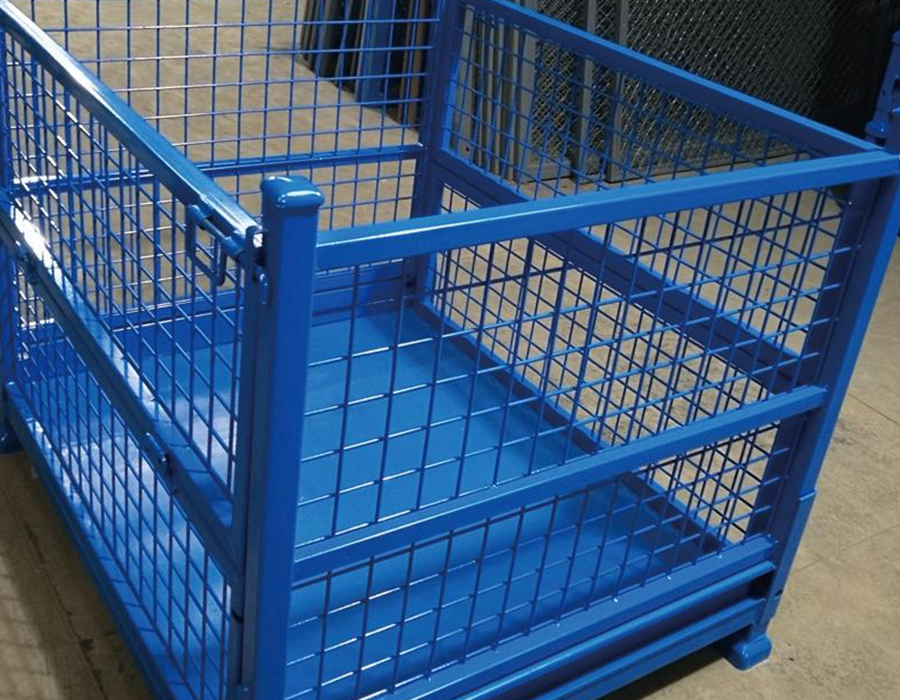
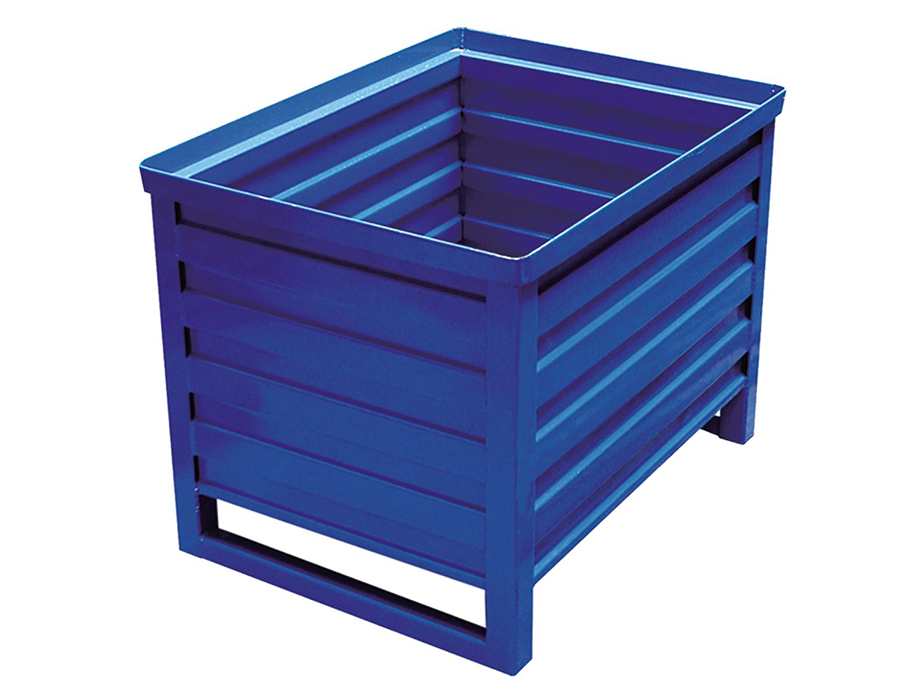
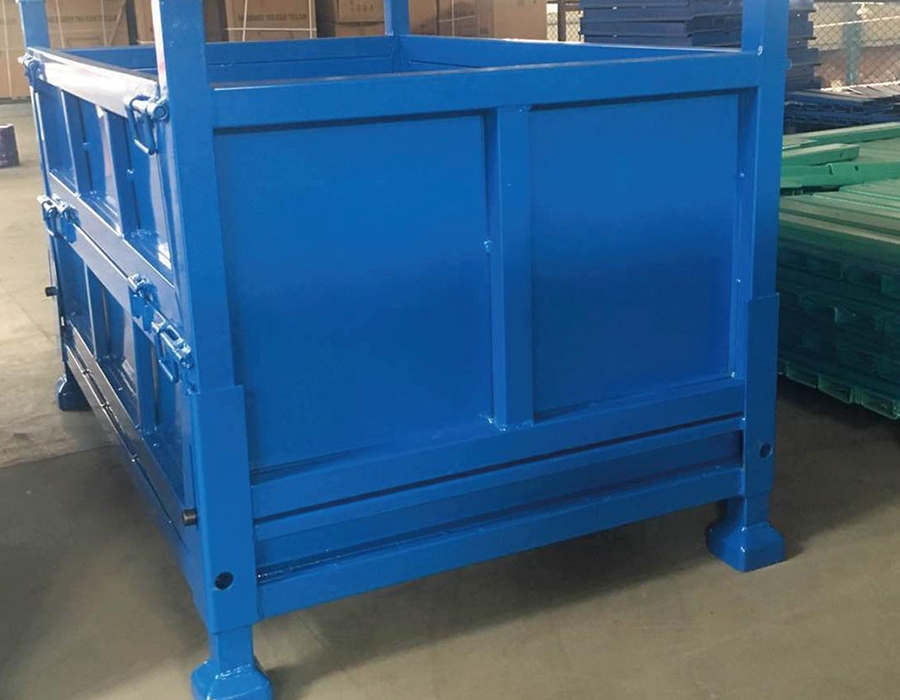
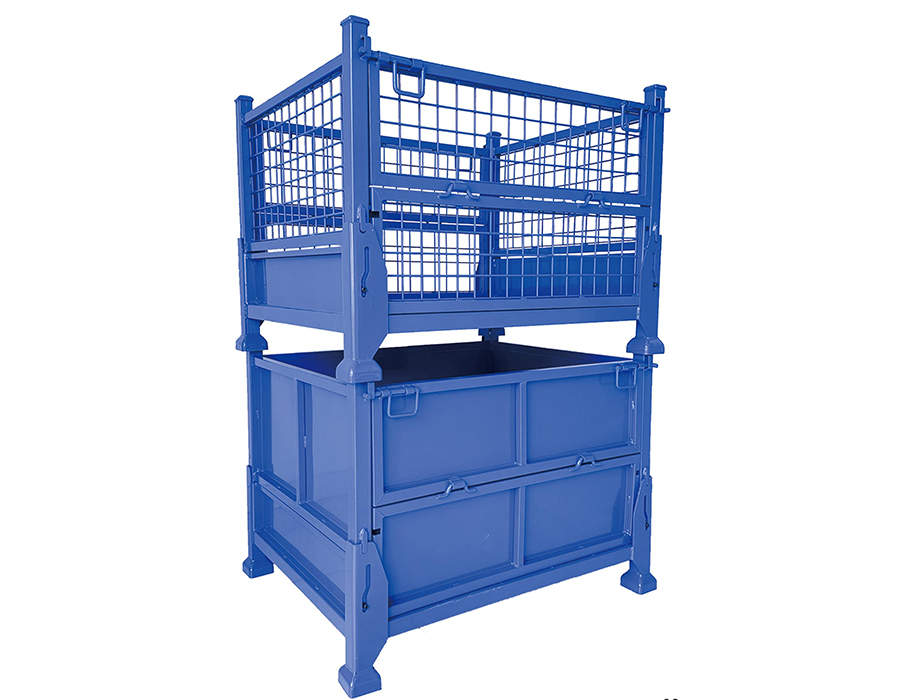
Anhui Huijian Intelligent Equipment Co., Ltd., beläget i Guangde, Anhui, är en ledande specialist inom lagerhyllor. Vi är dedikerade till att tillhandahålla högkvalitativa materialställ och omsättningskorgar för att hjälpa företag att uppnå standardiserad och intelligent lagerhantering.
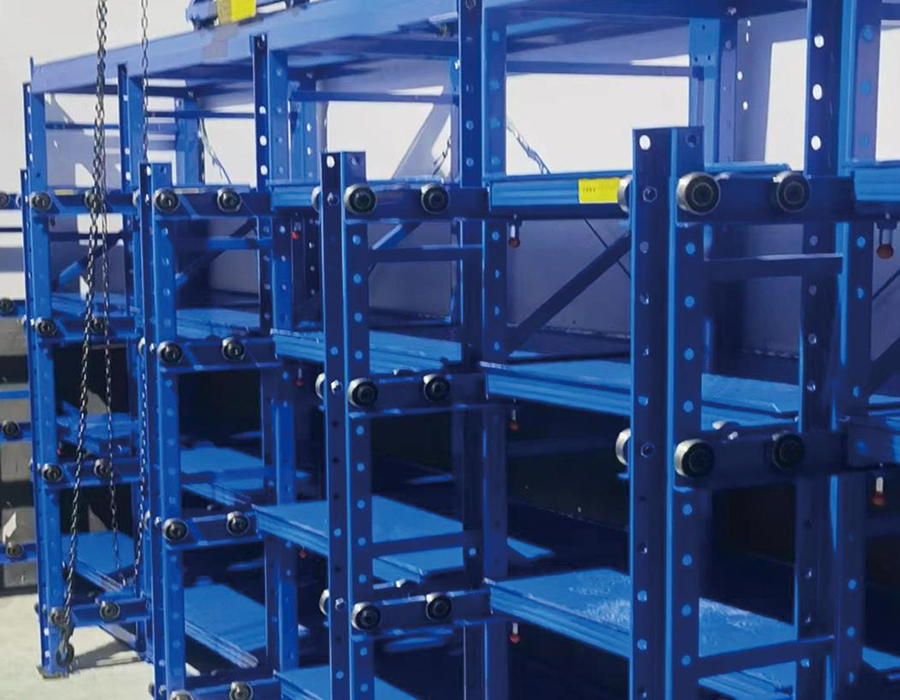
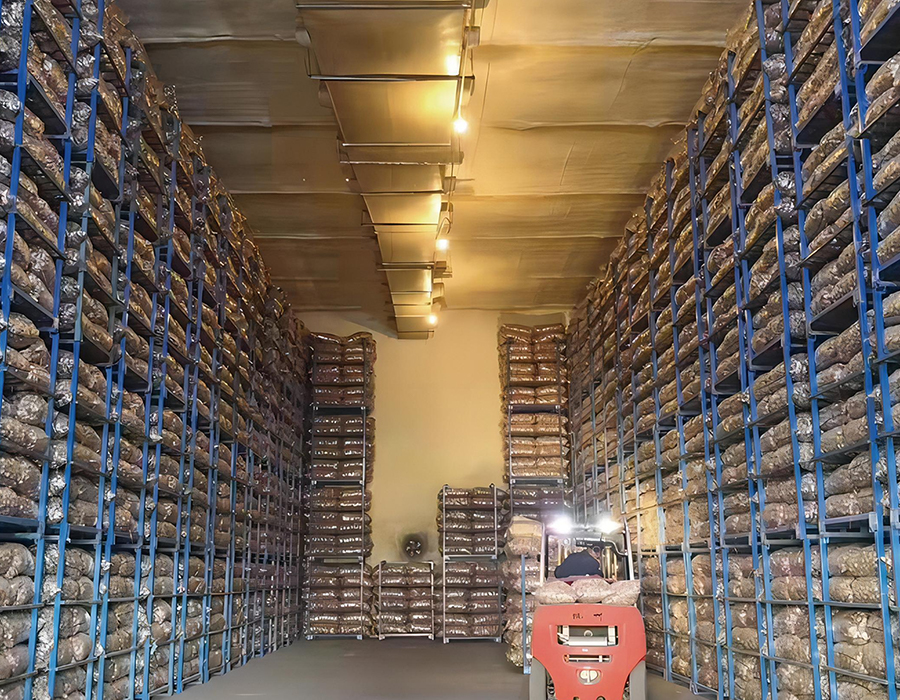
Vårt mångsidiga produktutbud omfattar staplingsställ för kylförvaring, hopfällbara ställ, staplingsställ i rör och inverterade gallerställ, konstruerade för olika industriella logistik- och omsättningsbehov. Med en helt sammansatt struktur erbjuder våra ställ exceptionell bärförmåga och korrosionsbeständighet, med justerbara lagerhöjder för maximal lagringsflexibilitet. De vikbara och stapelbara designerna möjliggör förvaring med hög densitet när den är lastad och minimal utrymmesupptagning när den är tom, vilket effektivt optimerar verkstadens golvyta. Dessutom är våra omsättningskorgar för verkstaden (tillgängliga i nät- och tallrikstilar) kompatibla med gaffeltruckar, vilket avsevärt accelererar materialflödet på produktionslinjen.
Med en produktionsanläggning på 43 000 kvm och 6 avancerade produktionslinjer har Huijian Intelligent en årlig kapacitet på 180 000 set. Vi följer strikt ISO9001:2015 kvalitetsledningssystem, vilket säkerställer rigorös kontroll från råmaterialinspektion till slutresultat för garanterad hållbarhet och stabilitet. Från inledande planering och skräddarsydd design till professionell installation och underhåll efter försäljning, vi tillhandahåller en omfattande teknisk service för att stödja ditt företag.
Föreställ dig ett lager i slutet av ett skift: lastpallar med färdiga varor som väntar i motta...
Läs merNär en gaffeltruck tappar en hel pall på en ställningsbalk får strukturen mer än statisk vikt....
Läs merAnhui Huijian Intelligent Equipment Co., Ltd. välkomnade nyligen en delegation av representanter ...
Läs merVarför formställ är ett centralt arbetsflödesverktyg I alla produktionsmiljöer som är be...
Läs merVad är lätta bultlösa hyllor? Light-Duty bultlösa hyllor är en typ av förvaringsställ ut...
Läs merLagerställ för industriella verkstadsmaterial tjänar en fundamentalt annorlunda operativ roll än lagerhyllor: de sitter inom eller omedelbart intill produktionslinjer, vilket innebär att åtkomstfrekvens, hämtningshastighet och ergonomisk räckvidd direkt påverkar produktionens genomströmning snarare än bara lagringseffektiviteten. Att välja en racktypologi baserat på enbart belastningskapacitet och fotavtryck – utan att modellera materialflödesmönster som racket måste stödja – resulterar i lagringskonfigurationer som tekniskt håller materialet men skapar hanteringsfriktion som saktar ner produktionscyklerna och ökar operatörens trötthet.
Den kritiska skillnaden är mellan statisk lagring och dynamiskt flöde. Material med högfrekvent utdragning – fästelement, förbrukningsmaterial, underenheter iscensatta för omedelbar användning – kräver ställ som är konfigurerade för engångshämtning utan omplacering av intilliggande föremål. Tyngdkraftsmatade flödesställ, system med lutande kärl och fribärande ställ med öppen yta möter alla detta krav genom olika mekanismer: flödesställ använder lutande rullar för att mata fram lager automatiskt efter varje plockning; lutande soptunnor använder hyllor med fast vinkel som håller små delar synliga och tillgängliga på framsidan; fribärande ställningar ger obehindrad åtkomst i sidled till långa stångstockar, profiler eller rör utan att behöva manövrera runt pelarhinder. Material med lägre uttagsfrekvens men hög individuell vikt – rågjutgods, tunga verktyg, bulkrullar – betjänas bättre av rack av plattdäck eller lådtyp placerade nära materialhanteringsutrustning, där åtkomst till gaffeltruckar eller kranar har prioritet framför ergonomiska räckviddshänsyn.
Verkstadslayouten avgör också om racktillgången måste vara enkelsidig eller dubbelsidig. I produktionslinjer med operatörsstationer på båda sidor av förvaringsstället ökar dubbelsidig åtkomst – där ställningen är öppen på båda sidorna – dramatiskt antalet plockpositioner som är tillgängliga från varje station. Enkelsidiga ställ placerade med ryggen mot en vägg återställer golvdjupet men begränsar åtkomstflödet i en riktning, vilket skapar flaskhalsar när flera operatörer behöver åtkomst till intilliggande material samtidigt. Att identifiera åtkomstriktningskravet innan rackspecifikationen är komplett förhindrar det vanliga resultatet av att installera enkelsidiga rack i positioner där dubbelsidig åtkomst var operativt nödvändig.
Industriella verkstäder som inrymmer stämplingspressar, CNC-bearbetningscenter, smidesutrustning eller höghastighetsmonteringsautomation genererar kontinuerliga och periodiska vibrationer som överförs genom byggnadsstrukturen till alla lagerställ som är förankrade i eller vilar på verkstadsgolvet. Denna vibrationsbelastning är helt frånvarande från standardbelastningsvärden för rack – som härleds under statiska testförhållanden – men den är närvarande i varje drifttimme av ett ställ installerat nära produktionsmaskiner, och samlar på sig utmattningsskador i svetsade anslutningar och fästelement som skulle vara strukturellt sunda under rent statiska driftsförhållanden.
Mekanismen för vibrationsinducerade rackskador koncentreras på två ställen: svetsade fogar mellan hyllfästen och upprättstående pelare, och ankarbultanslutningarna vid rackbasen. Svetsfogar i standardverkstadsmateriallagringsställ är konstruerade för statiska skjuv- och dragbelastningar; cyklisk belastning från vibrationer applicerar alternerande spänningar som initierar utmattningssprickor vid svetstår - den geometriska diskontinuiteten vid kanten av svetssträngen där spänningskoncentrationen är högst. Utmattningssprickinitiering vid svetstår under cyklisk belastning kräver spänningsamplituder långt under materialets sträckgräns, vilket innebär att en anslutning som verkar strukturellt tillräcklig under statisk belastning kan utveckla sprickor efter tusentals vibrationscykler vid spänningsnivåer som aldrig skulle orsaka synlig deformation i en enskild belastningstillämpning.
Praktiska motåtgärder för ställ installerade i högvibrerande verkstadsmiljöer delas in i två kategorier: isolering och förstärkning. Antivibrationsisoleringsdynor - täta gummi- eller elastomerkompositfästen placerade under rackbasfötterna - dämpar vibrationsamplituden som överförs från golvet till rackstrukturen med 40–70 % beroende på dynans styvhet och den dominerande vibrationsfrekvensen. Förstärkningsåtgärder inkluderar att specificera helpenetrationssvetsar snarare än kälsvetsar vid fäste-till-pelare-anslutningar, lägga till kilplattor vid högspänningsförband och använda låsbrickor eller gänglåsande föreningar vid alla bultförband som annars skulle lossna gradvis under vibrationer. Inspektionsintervaller för ställningar i miljöer med hög vibration bör ställas in på halva standardintervallet som gäller för statiska lagerinstallationer, med särskild uppmärksamhet på svetståns tillstånd och ankarbultarnas vridmoment.
Det rumsliga förhållandet mellan ett materiallagerställ för industriverkstäder och operatörens arbetsställning är ett tekniskt problem av mänskliga faktorer lika mycket som ett lagringsplaneringsproblem. Material som placeras utanför förarens bekväma räckvidd – den tredimensionella zonen som kan nås utan överdriven böjning av bålen, axelhöjning eller steg i sidled – kräver posturala justeringar som kumulativt bidrar till muskel- och skelettbelastning under ett produktionsskifte. I monteringsoperationer med hög upprepning där operatörer har tillgång till lagring av ställ dussintals eller hundratals gånger per skift, har den ergonomiska kvaliteten på ställplaceringen en mätbar effekt på både förarens hälsoresultat och den uthålliga produktionshastigheten.
De ergonomiska räckviddszonerna som är relevanta för placering av verkstadsställ definieras i förhållande till förarens ståposition och normala arbetshöjd. För en stående operatör av medelstor kropp:
Lagerställ för verkstadsmaterial installeras ofta på höjder som maximerar lagringsvolymen per fotavtryck utan hänvisning till dessa zoner – stapling av material till 2 000 mm eller 2 200 mm höjd för att återvinna vertikalt utrymme. Detta är lämpligt för sällan åtkomst till arkiv eller buffertlager, men det är ett kontraproduktivt designval för material som nås flera gånger per skift. Att begränsa höjderna för aktivt plockställ till 1 600 mm och acceptera den minskade lagringstätheten per fotavtryck är en legitim ergonomisk teknisk kompromiss där åtkomst med hög upprepning är det styrande operativa kravet.
Fribärande ställningar är den lämpliga konstruktionslösningen för förvaring av långa stångmaterial, profiler, rör, plåt, timmer och andra material vars längd gör dem oförenliga med standard bay-and-balk ställningar. Mekaniken för fribärande lagring - där horisontella armar skjuter ut från en central vertikal pelare utan tvärbalkar som hindrar lagringszonens hela längd - eliminerar hanteringsbegränsningarna som uppstår när långa material måste träs förbi vertikala hinder under lastning och hämtning. Emellertid är det strukturella beteendet hos fribärande armar under belastning mer komplicerat än standardarrangemang med hyllor och balkar, och felaktig specifikation av armlängd, armkapacitet eller pelarsektion leder till avböjning, pelaromvändning eller fel på basanslutningen lättare än motsvarande fel i konventionella ställningar.
Den styrande strukturella verkan i en konsolarm är böjning snarare än skjuvning eller kompression. En fribärande arm belastad vid sin spets genererar ett böjmoment vid arm-till-pelare-förbindelsen lika med produkten av armbelastningen och armlängden - ett förhållande som innebär att en fördubbling av armlängden fyrdubblar den erforderliga anslutningsstyrkan för samma last, inte fördubblar den. Långa armar som bär tunga material utsätter därför för mycket stora moment vid pelarkopplingen, som måste motstås av armfästessvetsen och pelarsektionen samtidigt. Pelarsektioner för tunga verkstadskonsoler använder vanligtvis I-sektioner eller C-kanaler orienterade med sin starka axel i armbelastningsplanet - orienterad felaktigt kan samma pelarsektion ha så lite som en fjärdedel av böjmotståndet med stark axel.
Kolumnbasdesign för konsolställ måste ta hänsyn till vältningsmoment som är unikt stora i förhållande till ställningens planavtryck. Till skillnad från bay racking där pelare belastas primärt i kompression, upplever konsolpelare betydande böjning vid basen på grund av momentet som överförs från belastade armar. Detta basmoment skapar en upplyftande kraft på spänningssidans basankare som kan överstiga den tryckande pelarbelastningen i storlek när armarna är tungt belastade och långa. Basplattor för konsolställ måste dimensioneras och förankras för att motstå denna lyftkraft, inte bara den tryckande fotavtrycksbelastningen – en distinktion som rutinmässigt saknas i generiska specifikationer som anpassar standarddetaljer för rackbasankare till konsolapplikationer.
Lean manufacturing pull-system – kanban, tvåfackspåfyllning och min-max lagerkontroll – ställer specifika fysiska krav på förvaringsställ för verkstadsmaterial som standardkatalogkonfigurationer sällan uppfyller utan modifiering. Kärnkravet för ett pull-system är att lagringsstället gör lagerstatusen synlig och användbar utan aktiv räkning eller systemförfrågningar: en operatör som tittar på racket ska omedelbart kunna avgöra om lagret är tillräckligt, närmar sig beställningsnivån eller är slut, och utlösa påfyllning genom en fysisk signal – ett kort, en tom papperskorg eller en visuell markör – utan att avbryta produktionsuppgiften.
Genomströmningsställ – lutande rull- eller hjulspårsystem där nytt material laddas bakifrån och plockas framifrån – är den mest effektiva fysiska infrastrukturen för kanban-system med två fack och FIFO. När den främre behållaren töms tas den bort för att utlösa påfyllning, och den bakre behållaren rullar framåt för att bli den aktiva plockpositionen. Stället tvingar fysiskt FIFO-rotation utan operatörsdisciplin eller märkning: lager kommer in från en sida och ut från den andra i den sekvens det laddades. Denna automatiska sekvensering är särskilt värdefull i verkstadsmiljöer där material lagras med hållbarhet, härdningstider eller krav på satsspårbarhet - lim, smörjmedel, beläggningar och förbrukningsvaror där användningen av äldsta lager först är ett kvalitetssäkringskrav, inte bara en inventeringspreferens.
För tyngre verkstadsmaterial som inte kan hanteras genom tyngdkraftsflöde, implementeras påfyllning med två fack med hjälp av ställpositioner sida vid sida med samma kapacitet, med en visuell avdelare och en kanban-korthållare monterad på framsidan av varje position. När den aktiva positionen är uttömd, tas kanbankortet bort fysiskt och skickas till leveranspunkten – antingen huvudlagret eller en extern leverantör – medan operatören växlar till den andra positionen. Kravet på rackdesign är att båda positionerna är lika åtkomliga från operatörens arbetssida, avdelaren mellan positionerna är tydligt synlig och permanent snarare än en flyttbar etikett, och kanban-korthållaren är placerad så att ett fullt kort är synligt från gången utan att närma sig rackytan. Våra förvaringsställ för industriella verkstadsmaterial finns med integrerade kanban-korthållare och färgzonsmarkörer som standardkonfigurationsalternativ, utvecklade som svar på kraven på slank tillverkning från fordons- och elektronikproduktionskunder över hela vår kundbas i östra Kina.
Verkstadsgolv är mer dynamiskt aktiva än lagerutrymmen – gaffeltruckar, automatiska styrda fordon (AGV), traverser och manuellt framdrivna vagnar arbetar alla i närheten av lagerställen, och de kombinerade effekterna av golvvibrationer, oavsiktliga stötar och lufttrycksvågor från snabba fordonsrörelser skapar destabiliserande krafter i statiska lager eller fristående ställverk. Tippskydd för förvaringsställ för industriella verkstadsmaterial måste därför hantera ett bredare spektrum av destabiliserande lastfall än vad standardspecifikationerna för förankring av lagerställen avser.
Den mest tillförlitliga tippskyddsåtgärden är direkt golvförankring genom korrekt specificerade förankringsbultar - detta eliminerar tipprisken genom att ge positiv mekanisk begränsning snarare än att förlita sig på stativets egenvikt och basfriktion. Emellertid komplicerar verkstadsgolvet ofta direkt förankring: betongplattor kan innehålla inbäddade servicerör, värmeelement eller förstärkningsmönster som begränsar ankarplaceringen; epoxibelagda eller kemiskt behandlade golv kan förbjuda borrning; och verkstadslayouter som kräver frekvent ompositionering av ställ gör permanenta ankare operationellt opraktiska. Där direkt förankring inte är möjlig måste alternativa strategier kombineras för att uppnå likvärdig stabilitet:
Industriverkstad Materialförvaringsställ lagrar rutinmässigt material som är föremål för myndighetskontroller – brandfarliga lösningsmedel, komprimerade gaser, reaktiva kemikalier, kontrollerade ämnen som används i ytbehandlingsprocesser och material med definierade separationskrav enligt brandkoder eller transportbestämmelser. Den fysiska konfigurationen av förvaringsställ för verkstadsmaterial i områden som innehåller dessa material måste uppfylla inte bara krav på belastning och åtkomst utan även rumsliga separationsavstånd, inneslutningsbestämmelser och ventilationskrav som bestäms av den specifika faroklassificeringen för varje lagrat material, inte av allmän lagringspraxis.
Lagring av brandfarlig vätska i verkstadsställ är den vanligaste utmaningen att uppfylla kraven. Många anläggningar lagrar små mängder brandfarliga rengöringslösningar, smörjmedel eller lim på vanliga öppna hyllor för verkstaden i anslutning till produktionsutrustning, och behandlar dem som vanliga förbrukningsvaror. Denna praxis är ofta icke-kompatibel med brandkoder som kräver avskiljning av brandfarliga vätskor från antändningskällor, inneslutning av spill genom buntade brickor eller dedikerade förvaringsskåp och kvantitativa begränsningar för volymen av brandfarligt material som kan lagras i det öppna produktionsområdet. Rackkonfigurationer för lagring av brandfarlig vätska måste innehålla sekundär inneslutningskapacitet - buntade ståltråg under varje hyllnivå med en retentionsvolym på minst 110 % av den största behållaren på den hyllan - och måste placeras på minsta separationsavstånd från värmekällor, elektriska paneler och antändningsproducerande utrustning som specificeras av tillämplig brandstandard.
Förvaring av komprimerad gasflaska på verkstadsställ kräver dedikerade cylinderlåsningssystem – inte bara att placera cylindrar på en hylla med ett rep knutet över fronten. Cylindrar som förvaras vertikalt måste individuellt hållas fast av en kedja, rem eller svärd på två tredjedelar av cylinderhöjden, fästa vid en fast strukturell del av kuggstången som kan motstå den laterala vältningskraften av att en cylinder faller. Cylindrar som lagras horisontellt kräver vaggstöd som förhindrar rullning och håller ventilskyddet tillgängligt för inspektion. Blandad lagring av oxidationsmedel och brandfarliga ämnen i samma ställ – även i separata hyllpositioner – är förbjudet enligt de flesta brand- och säkerhetsföreskrifter och kräver fysisk separation med antingen ett 3-meters fritt avstånd eller en 30-minuters brandklassad skiljevägg.
Tillverkningsprocesser som omfattas av kvalitetsledningssystem – ISO 9001, IATF 16949, AS9100 och liknande standarder – ställer krav på materialspårbarhet som sträcker sig direkt in i den fysiska designen och layouten av förvaringsställ för verkstadsmaterial. Lagringssystemet måste stödja entydig materialidentifiering, parti- eller partisegregering, karantänseparation och först-in-först-ut-rotation på ett sätt som kan verifieras genom revision utan att operatörerna behöver fråga ett datorsystem vid varje materialuttag. Rackkonfigurationer som inte fysiskt upprätthåller dessa krav är beroende av operatörens efterlevnad av märknings- och placeringsdiscipliner – ett tillförlitlighetsläge som konsekvent ger spårbarhetsfel under produktionstryck.
Batchsegregering är det fysiskt mest krävande spårbarhetskravet för rackdesign. När två partier av samma material med olika partinummer, värmekoder eller certifieringsdatum måste lagras samtidigt, måste racket tillhandahålla fysiskt distinkta lagringsplatser - inte närliggande positioner på samma hylla endast åtskilda av en etikett - och måste förhindra oavsiktlig blandning under uttag. Dedikerade hyllnivåer per batch, åtskilda av synliga fysiska avdelare med integrerade etiketthållare, är den minsta lämpliga konfigurationen. I idealfallet upptar varje batch en fysiskt avgränsad zon – ett individuellt hyllfack med sidobarriärer i full höjd – så att en uttagen kvantitet endast kan komma från en identifierbar batch oavsett operatörens uppmärksamhetsnivå.
Utformning av karantänställ kräver att material som inte uppfyller kraven eller misstänkt förvaras på en plats som är fysiskt omöjlig att komma åt genom normala arbetsflöden för produktionsborttagning. Ett karantänställ placerat intill standardstället för produktionsmaterial, endast kännetecknat av en röd etikett eller tejpmärkning, är en spårbarhetsrisk i alla miljöer där produktionstryck skapar genvägar. Effektiv karantänlagring använder fysisk åtkomstkontroll – ett låsbart rackhölje, ett separat rum eller åtminstone en tydligt avgränsad fysisk zon skild från produktionslagringsområdet av en synlig gränsmarkering som inte kan passeras utan en avsiktlig åtgärd. På Huijian designar vi förvaringsställ för industriella verkstadsmaterial med dedikerade karantänfackalternativ – låsbara sektioner integrerade i huvudställningsstrukturen – just för att spårbarhetssystemen som våra tillverkande kunder använder kräver denna nivå av fysisk efterlevnad, inte bara märkningsdisciplin. Vårt 1 500 kvadratmeter stora FoU-center gör det möjligt för oss att utveckla applikationsspecifika konfigurationer som möter dessa operativa krav som konstruerade lösningar snarare än fältmodifieringar.
Vårt professionella team
Är redo att stödja dig.


 Tillverkare av lagerhyllor